Silicon Bronze Everdur UNS C87300

Lead-freeCDA C87300 Excelente Fluidez Compatible con Pátina Bajo Drosado Grado para Arte y Escultura
Bronce de silicio Everdur (95% Cu; 4% Si; 1% Mn) según CDA C87300 para joyería; escultura; arte y aplicaciones decorativas. Excelente fluidez; compatible con pátina; bajo escorado. Múltiples presentaciones.
Solidus
1,550°F (843°C)
Liquidus
1,780°F (971°C)
Density
0.302 lbs/in³ (8.36 g/cm³)
Primary Elements
Cu · Si · Mn
Nominal Composition
1% Mn, 4% Si, 95% Cu
Custom request

Can't find the right composition?

Product Overview

El Silicon Bronze Everdur UNS C87300 es la aleación de fundición artística de cobre más utilizada en el mundo; con composición de 95% de cobre; 4% de silicio y 1% de manganeso. Su excelente fluidez permite reproducir los detalles más finos en fundición en molde de inversión; arena y cerámica. La compatibilidad con todos los sistemas de pátina estándar permite crear los acabados de color característicos del bronce artístico. El bajo drosado minimiza la formación de escoria que contaminara la fundición. Se utiliza por artistas; escultores; fundidores artísticos y fabricantes de joyería en todo el mundo. Presentaciones: múltiples presentaciones para adaptarse a diferentes escalas de operación.

Available Forms

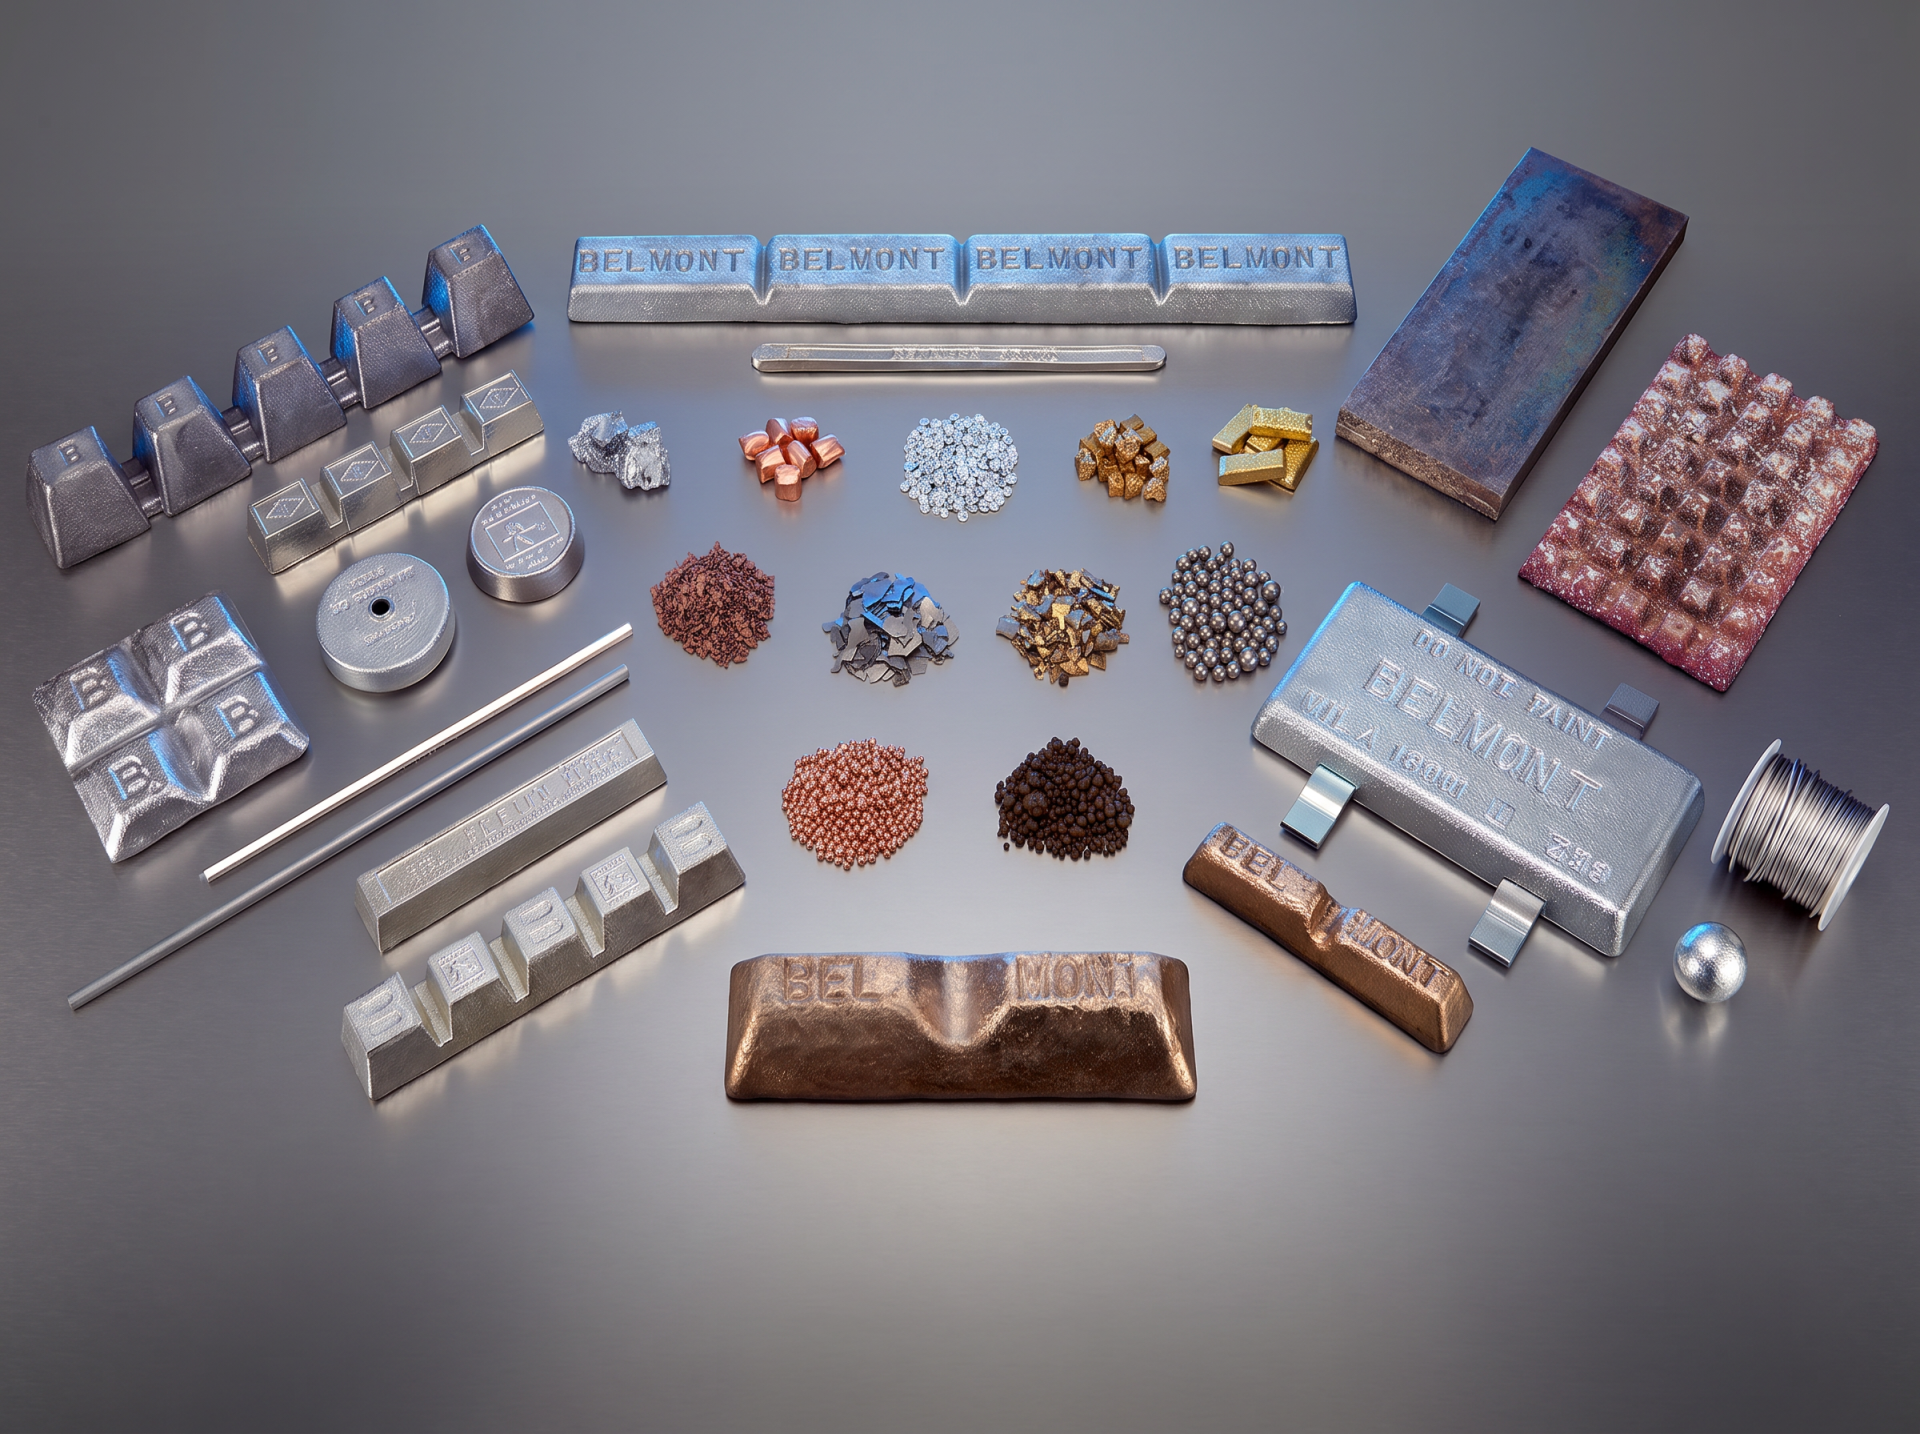
Lingote 2-20, Lingote 2-5, Granalla de 1/2 y Menor Pulida, Cubos Pulidos de 1/2, Barras Cortadas de 2

Technical Info

Thermal Properties

Melting Point (Solidus)1.550°F (843°C)
Melting Point (Liquidus)1.780°F (971°C)

Physical Properties

Density (imperial)0.302 lbs/in³
Density (metric)8.36 g/cm³
Primary ElementsCu · Si · Mn
SpecificationCDA C87300
Lead FreeYes
Key Features
Excelente FluidezCompatible con PátinaBajo DrosadoGrado para Arte y Escultura

Nominal Composition

  • 95% Cu
  • 4% Si
  • 1% Mn

Frequently Asked Questions

Common technical inquiries regarding Silicon Bronze Everdur UNS C87300
El Everdur C87300 es la aleación preferida para escultura artística fina y fundición en cera perdida por varias razones que se complementan entre sí. Su fluidez excepcional (facilitada por el silicio que reduce la tensión superficial y la viscosidad del metal fundido) permite llenar los detalles más finos del modelo original con fidelidad total; desde texturas de piel y cabello hasta marcas de herramientas y superficies matte. La temperatura de colada relativamente baja (alrededor de 1100°C; comparada con los 1200-1300°C del bronce de estaño tradicional) facilita el manejo seguro en estudios de arte sin equipos industriales. La compatibilidad con todos los sistemas de pátina (nitratos; sulfuros; selenitos) permite al artista lograr cualquier tonalidad de color desde verde pátina clásica hasta marrón oscuro; negro o tonos metálicos brillantes. El bajo drosado mantiene la fusión limpia con mínima formación de escoria que podría contaminar la fundición.
La temperatura de colada recomendada para el C87300 es de 1100-1150°C; con el extremo inferior preferido para geometrías con paredes de espesor normal y el extremo superior para piezas con paredes muy delgadas o canales estrechos. La temperatura de colada afecta la calidad de la fundición artística de varias maneras. Colar demasiado caliente (por encima de 1200°C) aumenta la absorción de gases que produce porosidad; favorece la oxidación del silicio que produce inclusiones de óxido visibles en la superficie; y puede causar contracción excesiva en secciones gruesas. Colar demasiado frío (por debajo de 1050°C) produce llenado incompleto de secciones delgadas con los defectos de fundición correspondientes conocidos como misruns; y puede resultar en juntas frías visibles en la superficie donde dos frentes de metal fundido se encontraron antes de fusionarse completamente.
Los principales sistemas de pátina para el C87300 incluyen: la pátina verde (verde-azulado) lograda mediante aplicación de soluciones de nitrato de cobre; nitrato de amonio o cloruro de amonio sobre la superficie de la escultura caliente (90-100°C); requiriendo múltiples aplicaciones en capas para desarrollar el color completo; la pátina marrón-negro obtenida con soluciones de sulfuro de amonio o hígado de azufre aplicadas sobre la superficie caliente y frotadas con un paño para revelar los relieves; y los acabados de bronce dorado logrado con cera de abeja caliente aplicada sobre la pátina base para sellar y dar lustre. El C87300 acepta pátinas de manera más uniforme que los bronces de plomo gracias a su mayor pureza química. La preparación de la superficie (limpieza con desengrasante; satinado con almohadilla abrasiva o chorro de arena) antes de la aplicación de la pátina es crítica para obtener resultados uniformes.

Request a Quote

Complete our Quote form, and we'll respond with options for you!