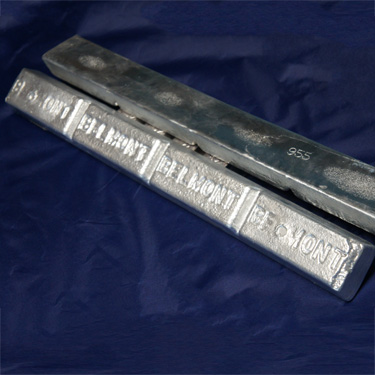
Product Code: 8934A

Superdie I / Aleación de Zinc Base Zamak 2

Lead-freeFácil Colabilidad Alta Ductilidad Compatible con Molde de Caucho Escultura y Fundición a Presión
Aleación de zinc base para fundición en molde de caucho. Fácil colabilidad y alta ductilidad. Presentaciones: lingote 4-20 lbs. Para escultura; figuras de colección y fundición de producción en molde de caucho.
Solidus
715°F (379°C)
Liquidus
735°F (391°C)
Density
0.24 lbs/in³ (6.6 g/cm³)
Primary Elements
Zn · Al · Cu
Custom request

Can't find the right composition?

Product Overview

La Aleación Superdie I / Zamak 2 de Zinc Base es una aleación de zinc de base con propiedades especialmente optimizadas para la fundición en molde de caucho (rubber mold casting) en aplicaciones de escultura; figuras de colección y arte. La facilidad de colabilidad y la alta ductilidad de esta aleación permiten reproducir detalles finos del modelo y desmoldar piezas de geometrías complejas sin fracturarse durante el desmoldeo del molde de caucho. Presentaciones: lingotes de 4-20 lbs.

Available Forms

Lingote 4-20

Product Code

8934A

Technical Info

Thermal Properties

Melting Point (Solidus)715°F (379°C)
Melting Point (Liquidus)735°F (391°C)

Physical Properties

Density (imperial)0.24 lbs/in³
Density (metric)6.6 g/cm³
Primary ElementsZn · Al · Cu
Lead FreeYes
Key Features
Fácil ColabilidadAlta DuctilidadCompatible con Molde de CauchoEscultura y Fundición a Presión

Frequently Asked Questions

Common technical inquiries regarding Superdie I / Aleación de Zinc Base Zamak 2
La Superdie I / Zamak 2 tiene mayor ductilidad que el Zamak estándar principalmente por su composición específica con balance ajustado de aluminio; cobre y magnesio. El Zamak 2 estándar contiene aproximadamente 4% Al; 3% Cu y 0,05% Mg; siendo el mayor contenido de cobre comparado con el Zamak 3 (4% Al; 0,1% Cu; 0,04% Mg) lo que en teoría reduce la ductilidad. Sin embargo; la formulación Superdie I de esta aleación incorpora modificaciones propietarias que optimizan la microestructura para mayor ductilidad. Esta mayor ductilidad importa en aplicaciones de fundición en molde de caucho de dos maneras: durante el desmoldeo de piezas con geometrías de socavados donde la pieza debe deformarse ligeramente al salir del molde de caucho flexible; una mayor ductilidad previene la fractura de secciones delgadas; y en el uso final de las piezas donde la mayor ductilidad reduce el riesgo de fractura frágil si la pieza recibe impactos accidentales.
Los parámetros de temperatura para fundir la Superdie I en una olla de fundición de zinc incluyen: temperatura de fusión en el rango de 800-850°F (427-454°C) para la olla; por encima de la temperatura de liquidus del zinc (786°F; 419°C) con suficiente sobrecalentamiento para la fluidez durante la colada. La temperatura de colada recomendada para fundición en molde de caucho es de 800-900°F (427-482°C) dependiendo del tamaño y la complejidad del molde: temperaturas más altas para moldes con secciones delgadas y detalles finos que requieren mayor fluidez; temperaturas más bajas para piezas de mayor sección donde la fluidez es suficiente y se busca minimizar la degradación del molde de caucho. La temperatura del molde de caucho antes de la colada debe ser de temperatura ambiente o ligeramente precalentada (100-150°F) ya que el molde frío puede causar llenado incompleto de los detalles. La olla debe mantenerse a temperatura estable con control termostático preciso ya que las fluctuaciones de temperatura afectan la calidad de la fundición.
Los moldes de caucho utilizados con la Superdie I de zinc tienen una vida útil significativamente menor que los usados con peltre debido a la mayor temperatura de colada del zinc. Los moldes de caucho vulcanizado estándar para zinc producen típicamente 50-200 ciclos de fundición antes de que la degradación del caucho (fisuras; pérdida de definición de detalles; cambios dimensionales) requiera su reemplazo; dependiendo de la temperatura de colada; el diseño del molde y el tipo de caucho. Los moldes usados con peltre (temperatura de colada de 465-500°F; 240-260°C) duran típicamente 500-2000 ciclos o más por la menor temperatura que causa menos daño térmico al caucho en cada ciclo. Para extender la vida de los moldes con zinc; se recomienda: usar la temperatura de colada mínima que permita el llenado completo; aplicar agentes de liberación (talco; grafito) para reducir el esfuerzo de desmoldeo; diseñar el sistema de colada para un llenado suave y uniforme del molde; y usar moldes de silicona de alta temperatura (silicona de dos componentes de alta temperatura) que resisten mejor las temperaturas del zinc comparados con el caucho vulcanizado natural.

Request a Quote

Complete our Quote form, and we'll respond with options for you!