Product Code: 9002

Níquel Electrolítico Grado N

Lead-freeGrado N Alta Pureza Pellet de 1/4 x 3/4 Alta Fluidez Niquelado Decorativo y Funcional
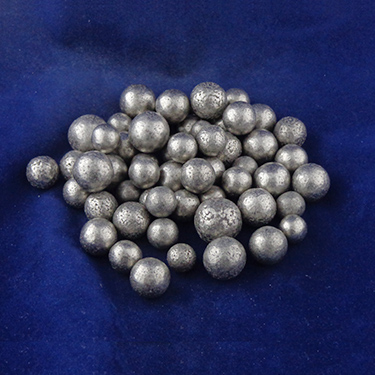
Níquel electrolítico Grado N en presentación de pellets de 1/4 x 3/4. Utilizado para galvanoplastia decorativa y funcional de níquel en todos los tipos de baño estándar.
Solidus
2,651°F (1,455°C)
Liquidus
2,651°F (1,455°C)
Density
0.321 lbs/in³ (8.89 g/cm³)
Primary Elements
Ni
Nominal Composition
99.95% Ni
Custom request

Can't find the right composition?

Product Overview

El Níquel Electrolítico Grado N es un material de ánodo de níquel electrolítico de alta pureza producido mediante un proceso de refinación a gas. En presentación de pellets de 1/4 x 3/4; este ánodo ofrece alta fluidez en cestas de ánodos de cualquier forma y tamaño. El Grado N es un grado activado (despolarizado) que contiene un pequeño contenido de carbono controlado que mantiene la actividad del ánodo y previene la pasivación en el rango de densidad de corriente operativa de los baños de niquelado estándar. Es compatible con baños de sulfato de níquel Watts; baños de sulfamato de níquel; baños de cloruro de níquel y todas las formulaciones estándar de niquelado decorativo y funcional.
Available Forms

Pellets de 1/4 x 3/4

Product Code

9002

Technical Info

Thermal Properties

Melting Point (Solidus)2.651°F (1.455°C)
Melting Point (Liquidus)2.651°F (1.455°C)

Physical Properties

Density (imperial)0.321 lbs/in³
Density (metric)8.89 g/cm³
Primary ElementsNi
Lead FreeYes
Key Features
Grado N Alta PurezaPellet de 1/4 x 3/4Alta FluidezNiquelado Decorativo y Funcional

Nominal Composition

  • 99.95% Ni

Frequently Asked Questions

Common technical inquiries regarding Níquel Electrolítico Grado N
El Grado N y el Grado S de níquel para ánodos difieren principalmente en el tipo de activación utilizado para prevenir la pasivación del ánodo durante la galvanoplastia. El Grado N utiliza un pequeño contenido de carbono controlado como agente activador; que funciona eficazmente a densidades de corriente de baja a media (hasta 30 ASF) en la mayoría de los baños de niquelado estándar. El Grado S utiliza azufre como activador; que proporciona mayor actividad del ánodo a densidades de corriente más altas (hasta 60-80 ASF) y en un rango más amplio de composiciones de baño. El Grado N se especifica para operaciones de niquelado estándar con densidades de corriente moderadas donde el menor costo del Grado N es una ventaja. El Grado S se especifica cuando se opera a alta densidad de corriente; en baños con alto contenido de cloruro o cuando la pasivación del ánodo ha sido un problema con el Grado N.
El nivel de llenado óptimo de la cesta de ánodos para los pellets de Grado N se determina equilibrando el área de ánodo disponible con la carga de cátodo y la circulación del baño a través de la cesta. El nivel de llenado debe mantenerse entre el 60-80% de la capacidad de la cesta: por debajo del 50% el área efectiva del ánodo cae significativamente causando aumento de la densidad de corriente sobre los pellets restantes; lo que puede causar pasivación o una reducción en la concentración de metal del baño. Por encima del 90% la circulación del baño a través de la cesta se reduce; lo que puede causar agotamiento local del metal del baño dentro de la cesta y desbordamiento de pellets al añadir material nuevo. La relación ánodo-cátodo objetivo del sistema (tipicamente 1,5:1 a 2:1) determina el área total de cesta de ánodo requerida.
La formación de una capa verde o negra en los pellets de níquel Grado N durante la galvanoplastia es un indicador de pasivación del ánodo. Una capa verde indica la formación de hidróxido de níquel Ni(OH)2 o carbonato de níquel que son productos de pasivación típicos en baños alcalinos o cuando la densidad de corriente del ánodo excede el límite de pasivación. Una capa negra puede indicar la formación de óxidos de níquel de mayor valencia (NiOOH) que son los productos de pasivación más problemáticos porque tienen alta resistencia eléctrica. La pasivación del ánodo reduce la eficiencia anódica (menos disolución de níquel por amperio) lo que causa una caída en la concentración de metal del baño. Los remedios incluyen reducir la densidad de corriente del ánodo (aumentando el área de la cesta); verificar la composición del baño (especialmente el contenido de cloruro que ayuda a prevenir la pasivación); y en casos severos; reemplazar los pellets pasivados.

Request a Quote

Complete our Quote form, and we'll respond with options for you!