Lead-freeCalibre 0060 de Uso PesadoGrado para Barras ComercialesFregaderos y Servicio Húmedo
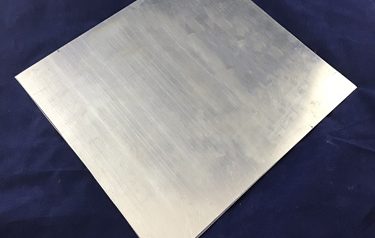
Hoja de zinc al 99;99% de 0;027 (calibre 22) x 39;37 x 96 para encimeras de cocina y barras de bar estándar. El espesor más popular para encimeras residenciales y hostelería. Peso de 22 lbs.
La Hoja de Zinc para Encimeras de 0;027 (calibre 22) x 39;37 x 96 es el formato más popular para encimeras de cocina residencial y de hostelería. El espesor de calibre 22 (0;027 = 0;686 mm) proporciona el equilibrio óptimo entre maleabilidad (para el trabajo y doblado de bordes); rigidez suficiente para una encimera de buen tacto y apariencia; y peso manejable (aproximadamente 22 lbs por hoja). Es el espesor estándar recomendado para la mayoría de las instalaciones de encimeras de zinc en cocinas; barras y espacios de hostelería de nivel residencial a comercial.
Available Forms
0;027 x 39;37 x 96 (Calibre 22), 0;060 x 39;37 x 96 (Calibre 15)
Product Code
800.027S
Technical Info
Thermal Properties
Melting Point (Solidus)787
Melting Point (Liquidus)787
Physical Properties
Density (imperial)0.258
Density (metric)7.14
Physical Properties
Primary ElementsZn
Lead FreeYes
Performance tags
Calibre 0;060 de Uso Pesado; Grado para Barras Comerciales; Fregaderos y Servicio Húmedo; Mayor DurabilidadEspesor Estándar de Encimera 0;027; Tamaño de Stock Más Popular; Manejable de 22 lbs; Encimera Residencial y Hostelería
Frequently Asked Questions
Common technical inquiries regarding Hojas de Zinc para Encimeras
El corte de la hoja de zinc de 0;027 x 39;37 x 96 a las dimensiones exactas de la encimera se realiza con varias herramientas según la disponibilidad y el tipo de corte. La sierra circular con disco de corte abrasivo para metales no ferrosos o un disco de diamante de grano fino es el método más rápido para cortes rectos largos; se requiere una guía recta firmemente sujeta para garantizar cortes perfectamente rectos. Las cizallas de hojalatero de calidad (tipo aviation snips; modelo recto para líneas rectas) cortan la hoja de 0;027 con facilidad; siendo el método manual más accesible. Para cortes de precisión en talleres equipados; la cizalla mecánica o guillotina garantiza cortes perfectamente rectos sin deformación del borde. En todos los casos; los bordes cortados deben limarse con lima fina para eliminar las rebabas que podrían lastimar al instalador o producir cortes irregulares en los dobleces. Se debe usar protección ocular y guantes resistentes a los cortes ya que los bordes del zinc cortado son muy afilados.
El mejor método de instalación de la hoja de zinc de 0;027 sobre substrato de madera combina adhesivo de contacto con fijación mecánica en los bordes. El substrato de madera (contrachapado marino de 3/4 o MDF de densidad alta) debe estar perfectamente plano; libre de tornillos salientes y acabado liso para que el adhesivo haga contacto uniforme. El adhesivo de contacto de doble componente o el adhesivo de neopreno se aplica uniformemente en ambas superficies (zinc y madera) con rodillo de pintura de pelo corto; se deja secar el tiempo indicado por el fabricante (típicamente 10-15 minutos) hasta que el adhesivo no se transfiere al tocar con el nudillo. La colocación requiere dos personas ya que una vez que las superficies cubiertas de adhesivo se tocan; la unión es inmediata e irreversible; se recomienda usar papel de cocina sobre el substrato para posicionar la hoja antes de comprometer la adhesión. Después de la colocación; se pasa un rodillo pesado de 20-30 kg sobre toda la superficie para garantizar el contacto completo. Los bordes y esquinas se fijan mecánicamente con clips de hoja o se sueldan para el acabado de la encimera.
Las uniones entre hojas de zinc de 0;027 en encimeras largas se sueldan con soldadura de fontanería de estaño (50/50 o 60/40 Sn-Pb) o soldadura sin plomo (SAC305) con fundente de fontanería. El proceso incluye: unir los bordes de las dos hojas de zinc a tope o con mínima superposición (3-5 mm de solape); asegurar que las superficies están limpias y libres de óxido en la zona de unión mediante frotado con papel de lija fino o paño de Scotch-Brite; aplicar fundente de fontanería en pasta o líquido sobre la zona de unión; calentar la zona con soldador de punta grande de 80-100W o con pequeño soplete de propano hasta que el fundente active y el metal de base esté suficientemente caliente para fundir la soldadura al tocarla; aplicar la soldadura directamente sobre la unión caliente dejando que fluya por capilaridad en el espacio entre las hojas; dejar enfriar completamente antes de limpiar el residuo de fundente con agua y paño. La soldadura se lija con papel de lija 220 y luego con Scotch-Brite para nivelar la unión con el resto de la superficie; quedando una junta prácticamente invisible una vez que la pátina natural del zinc cubre toda la encimera uniformemente.
Related Products
Zinc Metálico al 99%
Zinc metálico al 99% en formas esponjosa de 3/4 y menor y waffle 40-30. Para galvanización; producción de aleaciones de fundición a presión; adición de latón y bajo punto de fusión. Versatilidad de formas.
Polvo de zinc de alta pureza de malla 325. Para materiales de fricción; galvanización por pulverización; metalizado mecánico y recubrimientos ricos en zinc. Alta reactividad.
Zinc de alta pureza especial (SHG) al 99;99% en granalla de malla 2-14 y placas de 50 lbs. Para galvanización; fundición a presión; producción de latón; caucho y plásticos.