Product Code: 75012

Aleación de Soldadura Estaño-Plomo 50/50

Amplio Rango de Fusión Zona Pastosa Moldeable Reparación de Automóviles y Radiadores Propósito General
Soldadura de propósito general 50% Sn / 50% Pb en barra regular y barra de tapón. Amplio rango de fusión. Para reparación de radiadores y carrocería de automóviles; fontanería y aplicaciones generales.
Solidus
361°F (183°C)
Liquidus
421°F (216°C)
Density
0.321 lbs/in³ (8.89 g/cm³)
Primary Elements
Sn · Pb · Sb
Nominal Composition
Bal, 49.65% Pb, 50% Sn
Custom request

Can't find the right composition?

Product Overview

La Aleación de Soldadura Estaño-Plomo 50/50 es la soldadura de propósito general más utilizada para aplicaciones manuales de reparación de radiadores; carrocería de automóviles; fontanería y trabajos generales de hojalatería. La composición de 50% Sn y 50% Pb produce un amplio rango de fusión (solidus aproximadamente 183°C; liquidus aproximadamente 215°C) que crea una zona pastosa conveniente para el rellenado y moldeado a mano de la soldadura mientras está parcialmente solidificada. Esta propiedad de ‘barrido’ (wipeable) permite al fontanero; hojalatero o técnico de radiadores modelar la soldadura blanda a su posición final con un paño. Presentaciones: barras regulares y barras de tapón.
Available Forms

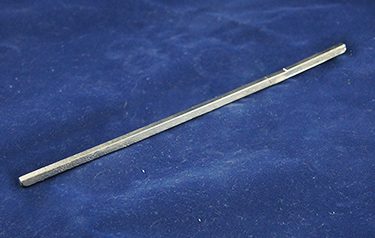
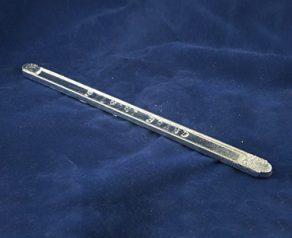
Barra Regular, Barra de Tapón

Product Code

75012

Technical Info

Thermal Properties

Melting Point (Solidus)361°F (183°C)
Melting Point (Liquidus)421°F (216°C)

Physical Properties

Density (imperial)0.321 lbs/in³
Density (metric)8.89 g/cm³
Primary ElementsSn · Pb · Sb
Lead FreeNo — contains lead
Key Features
Amplio Rango de FusiónZona Pastosa MoldeableReparación de Automóviles y RadiadoresPropósito General

Nominal Composition

  • 50% Sn
  • 49.65% Pb
  • Bal

Frequently Asked Questions

Common technical inquiries regarding Aleación de Soldadura Estaño-Plomo 50/50
El amplio rango de fusión de la soldadura 50/50 (solidus 183°C; liquidus 215°C; rango de 32°C) es una ventaja para la reparación de radiadores y carrocería por la 'zona pastosa' que existe entre estas dos temperaturas. En este rango de temperatura; la soldadura está en estado semi-sólido; suficientemente fluida para fluir y adherirse al sustrato pero suficientemente viscosa para no fluir por gravedad. Esta propiedad permite al técnico aplicar la soldadura sobre la superficie; calentarla hasta la zona pastosa y luego usar una espátula impregnada en grasa o un paño para extender y moldear la soldadura en la forma deseada (rellenar depresiones; perfilar líneas curvas; construir capas gruesas sin goteo). Esta técnica de 'barrido' es característica de la reparación de carrocería de automóviles con soldadura de plomo (leaded solder) y es imposible con soldaduras eutécticas como el 60/40 que no tienen zona pastosa y pasan directamente de líquido a sólido a temperatura única.
Las barras regulares y las barras de tapón de la soldadura 50/50 tienen formas y aplicaciones distintas. Las barras regulares son barras rectangulares o cilíndricas de masa estándar (típicamente 1 lb) para carga en ollas de soldadura de inmersión y para fusión en aplicaciones industriales de soldadura por ola; galvanización de soldadura y metalizado. Las barras de tapón tienen una geometría específica con sección reducida en un extremo (el 'tapón') diseñada para insertarse directamente en los canales de las ollas de soldadura estándar; permitiendo añadir material a la olla fundida sin salpicar. Las barras de tapón también son más adecuadas para el trabajo manual de reparación de carrocería y radiadores ya que el tapón puede sujetarse con unas pinzas de mango largo mientras se aplica sobre la zona calentada; manteniendo la mano del técnico alejada del calor. Las barras regulares requieren sostenerse con pinzas o paletas de soldador; siendo menos convenientes para el trabajo en posiciones incómodas.
La temperatura estándar de la olla de soldadura para usar barras de 50/50 en soldadura por inmersión es de 240-260°C (464-500°F); aproximadamente 25-45°C por encima del liquidus de 215°C. Esta temperatura de sobrecalentamiento es suficiente para garantizar que el baño de soldadura esté completamente líquido y tenga fluidez adecuada para el recubrimiento uniforme de las piezas sumergidas; sin ser tan alta que cause oxidación excesiva del estaño y plomo del baño (dross formation). Para soldadura de radiadores de cobre; la temperatura estándar es de 250°C; con las piezas precalentadas a 150-180°C con fundente aplicado antes de la inmersión. Para soldadura de latas y hojalata (en líneas de producción de envases antes de la prohibición del plomo en envases de alimentos); la temperatura del baño era de 245-255°C. El termostato de la olla debe estar calibrado y la temperatura debe verificarse periódicamente con termómetro de inmersión ya que las desviaciones de temperatura afectan directamente la calidad del depósito de soldadura.

Request a Quote

Complete our Quote form, and we'll respond with options for you!