Product Code: 7972

Aleación de Soldadura Sin Plomo SAC305

Lead-freeConforme a RoHS Casi Eutéctica Sin Plomo Soldadura de Ola y Selectiva El Mejor Sustituto del Estaño-Plomo
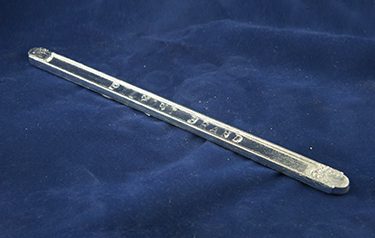
Soldadura sin plomo SAC305 de estaño-plata-cobre. Solidus 423°F (217°C); liquidus 428°F (220°C). En barra regular; granalla e ingote. Conforme a RoHS; grado de soldadura de ola y selectiva. Mejor sustituto del estaño-plomo.
Solidus
423°F (217°C)
Liquidus
428°F (220°C)
Density
0.266 lbs/in³ (7.37 g/cm³)
Primary Elements
Sn · Ag · Cu
Nominal Composition
Ag: 3%, Cu: 0.5%, Sn: 96.5%
Custom request

Can't find the right composition?

Product Overview

La Aleación de Soldadura Sin Plomo SAC305 (96,5% Sn; 3% Ag; 0,5% Cu) es la soldadura sin plomo dominante en la industria electrónica mundial. Con solidus de 423°F (217°C) y liquidus de 428°F (220°C); la SAC305 es el estándar de facto para cumplimiento con la Directiva RoHS en soldadura de circuitos impresos. La composición casi eutéctica proporciona un rango de fusión estrecho de solo 5°F (3°C) que produce uniones de calidad comparable al estaño-plomo tradicional. Presentaciones: barra regular; granalla e ingote.

Available Forms

Barra Regular, Granalla, Ingote

Product Code

7972

Technical Info

Thermal Properties

Melting Point (Solidus)423°F (217°C)
Melting Point (Liquidus)428°F (220°C)

Physical Properties

Density (imperial)0.266 lbs/in³
Density (metric)7.37 g/cm³
Primary ElementsSn · Ag · Cu
Lead FreeYes
Key Features
Conforme a RoHSCasi Eutéctica Sin PlomoSoldadura de Ola y SelectivaEl Mejor Sustituto del Estaño-Plomo

Nominal Composition

  • Sn: 96.5%
  • Ag: 3%
  • Cu: 0.5%

Frequently Asked Questions

Common technical inquiries regarding Aleación de Soldadura Sin Plomo SAC305
La SAC305 se ha convertido en la soldadura sin plomo dominante en electrónica por su combinación única de propiedades que la hacen el sustituto más cercano al estaño-plomo eutéctico (63/37) de entre todas las alternativas sin plomo evaluadas. La SAC305 tiene: punto de fusión de 217-220°C que; aunque 34°C más alto que el 63/37 (183°C); es alcanzable con los perfiles de temperatura de los hornos de reflujo existentes con ajustes moderados; rango de fusión de solo 3°C que produce uniones brillantes de calidad comparable al estaño-plomo; excelente resistencia al envejecimiento térmico por ciclos y resistencia mecánica superior al estaño-plomo gracias a los precipitados de plata que refuerzan la matriz de estaño; buena soldabilidad sobre la mayoría de los acabados superficiales de PCB (HASL; OSP; ENIG; plata inmersión); y un proceso industrial maduro con más de 15 años de experiencia acumulada desde la transición RoHS de 2006 que garantiza procesos de soldadura estables y fiables para prácticamente todas las aplicaciones de electrónica de consumo e industrial.
Las consideraciones de temperatura de proceso para soldadura de ola con SAC305 difieren significativamente del 60/40. La temperatura del baño de ola para SAC305 es de 255-265°C (491-509°F); frente a 245-255°C para el 60/40; una diferencia de aproximadamente 10°C que puede tener implicaciones para los componentes y el substrato. El precalentamiento del substrato debe ajustarse al perfil SAC305; con temperatura de precalentamiento superior (110-130°C) para reducir el gradiente térmico y el estrés sobre los componentes cuando se sumergen en el baño de mayor temperatura. La velocidad de la ola; el tiempo de contacto y el ángulo de salida del substrato deben optimizarse para la mayor temperatura del SAC305 ya que la soldadura tiene mayor tensión superficial a su temperatura de trabajo comparada con el 60/40; lo que puede aumentar la tendencia a los puentes de soldadura en componentes con paso fino. El nitrógeno como gas de protección de la ola es recomendable para SAC305 ya que a mayor temperatura la oxidación del baño es más rápida; generando más dross que con 60/40.
La compatibilidad del baño SAC305 con componentes con acabados o soldaduras de plomo es un aspecto crítico de la transición a soldadura sin plomo en la industria. La contaminación del baño SAC305 con plomo (de acabados de estaño-plomo en componentes; de soldaduras de reparación o retrabajo de plomo; o de cargas de soldadura reciclada) produce la formación de la aleación ternaria Sn-Pb-Ag de bajo punto de fusión (algunos sistemas ternarios tienen eutécticos a 178-180°C; por debajo del solidus del SAC305) que puede causar: microgrietas en las uniones de soldadura en la interfaz entre la zona de SAC305 y la zona rica en plomo; fragilización de la unión bajo ciclos termomecánicos; y deformación de las uniones durante el servicio a temperaturas moderadas. Las pautas de la industria (IPC-7711) recomiendan mantener el nivel de contaminación por plomo en el baño SAC305 por debajo del 0,1% en peso para garantizar la integridad de las uniones. En electrónica de alta confiabilidad (aeroespacial; militar; médica) se utiliza exclusivamente SAC305 puro sin mezcla con componentes de plomo.

Request a Quote

Complete our Quote form, and we'll respond with options for you!