Product Code: 2481

Metal MATRIX; Aleación Fusible de Bajo Punto de Fusión 218-440°F; 103-227°C

Crecimiento Auto-Apretante Después de la Colada Mayor Resistencia a la Tracción en el Rango Mordazas de Torno y Sujeciones Placa de Expansión
Aleación no eutéctica de bismuto-plomo-estaño-antimonio (48% Bi; 28,5% Pb; 14,5% Sn; 9% Sb) con rango de fusión 218-440°F. Se expande después de la colada. Mayor resistencia a la tracción. Para mordazas de torno; sujeciones y placas de expansión.
Solidus
217°F (103°C)
Liquidus
440°F (227°C)
Density
0.343 lbs/in³ (9.5 g/cm³)
Primary Elements
Bi · Pb · Sn · Sb
Nominal Composition
14.5% Sn, 28.5% Pb, 48% Bi, 9% Sb
Custom request

Can't find the right composition?

Product Overview

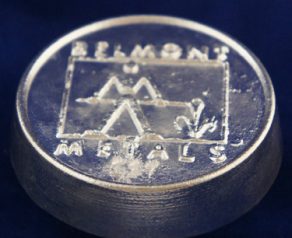
El Metal MATRIX es una aleación no eutéctica de bismuto; plomo; estaño y antimonio con composición de 48% Bi; 28,5% Pb; 14,5% Sn y 9% Sb. Su rango de fusión de 218-440°F (103-227°C) y su propiedad única de expansión después de la colada la hacen especialmente valiosa para aplicaciones de sujeción y fijación de precisión donde se requiere un ajuste de interferencia que se auto-aprieta con el tiempo. Esta expansión post-colada hace que el metal MATRIX ejerza presión creciente contra las superficies del molde después de solidificar. También tiene la mayor resistencia a la tracción de las aleaciones fusibles en este rango de temperatura. Presentaciones: tortas.

Available Forms

Tortas

Product Code

2481

Technical Info

Thermal Properties

Melting Point (Solidus)217°F (103°C)
Melting Point (Liquidus)440°F (227°C)

Physical Properties

Density (imperial)0.343 lbs/in³
Density (metric)9.5 g/cm³
Primary ElementsBi · Pb · Sn · Sb
Lead FreeNo — contains lead
Key Features
Crecimiento Auto-Apretante Después de la ColadaMayor Resistencia a la Tracción en el RangoMordazas de Torno y SujecionesPlaca de Expansión

Nominal Composition

  • 48% Bi
  • 28.5% Pb
  • 14.5% Sn
  • 9% Sb

Frequently Asked Questions

Common technical inquiries regarding Metal MATRIX; Aleación Fusible de Bajo Punto de Fusión 218-440°F; 103-227°C
El crecimiento post-colada del Metal MATRIX crea un ajuste auto-apretante gracias a la expansión volumétrica de la aleación durante los primeros días a semanas después de la solidificación inicial. Esta expansión diferida ocurre a temperatura ambiente cuando la aleación completa su transformación metalúrgica final después de la solidificación rápida inicial. En una mordaza de torno rellena con Metal MATRIX; el metal fundido llena la cavidad entre la mordaza y la pieza de trabajo y solidifica. Durante los días siguientes; el Metal MATRIX se expande ligeramente; ejerciendo presión creciente sobre la pieza de trabajo desde todas las superficies de contacto; creando un ajuste de interferencia progresivo que aprieta firmemente la pieza sin necesidad de fuerza de apriete adicional. Este fenómeno de auto-apriete es especialmente valioso para sujetar piezas de geometría irregular o delicadas que no pueden sujetarse con mandríles convencionales.
El Metal MATRIX se especifica en aplicaciones de mecanizado de precisión donde las dos propiedades características de la aleación; expansión post-colada y mayor resistencia a la tracción; son ventajosas. Las aplicaciones incluyen: sujeción de piezas de precisión de geometría compleja en tornos CNC y centros de mecanizado donde el Metal MATRIX rellena cavidades irregulares y se aprieta solo durante las primeras horas de operación; fabricación de mordazas de torno personalizadas para producción de series donde cada lote de piezas idénticas requiere una mordaza con la geometría exacta de la pieza; placas de expansión para alinear y sujetar piezas durante el rectificado de precisión; y sujeción de piezas de pared delgada donde las mordazas convencionales causarían deformación pero el Metal MATRIX distribuye uniformemente la fuerza de sujeción sobre toda la superficie de la pieza.
La retirada del Metal MATRIX de mordazas y sujeciones después del mecanizado aprovecha el bajo punto de fusión de la aleación (solidus 218°F; 103°C). El procedimiento estándar es calentar la mordaza o sujeción con pieza incluida en un horno de convección a 230-250°C o en un baño de aceite a la misma temperatura hasta que el Metal MATRIX se funde completamente y fluye por los orificios de drenaje de la mordaza o se derrama al inclinar la sujeción. El metal fundido se recoge en un recipiente limpio para reutilización. Después de la extracción del metal; la pieza de trabajo y la mordaza se limpian de residuos con paño. Para piezas que no pueden calentarse al punto de fusión del Metal MATRIX sin dañarse; se puede usar disolventes específicos que atacan selectivamente la aleación bismuto-plomo-estaño-antimonio; aunque el método térmico es más limpio y permite el reciclaje del material.

Request a Quote

Complete our Quote form, and we'll respond with options for you!