Product Code: 4505

HOLTITE

Acción Capilar de Brasaje Base Cobre Múltiples Grados Granulares Uniones de Alta Resistencia
Aleación de brasaje de base cobre en cubos de 1/2 y grados granulares de 20-40 y 40-80 mallas. Para brasaje capilar de metales ferrosos y no ferrosos. Acción capilar para uniones de alta resistencia.
Solidus
1,598°F (870°C)
Liquidus
1,652°F (900°C)
Density
0.288 lbs/in³ (7.96 g/cm³)
Primary Elements
Cu · Zn · Pb
Nominal Composition
Proprietary
Custom request

Can't find the right composition?

Product Overview

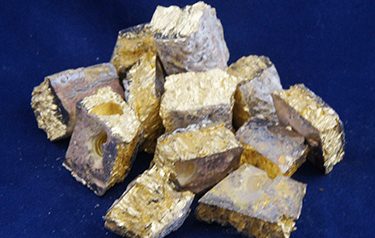
El HOLTITE es una aleación de brasaje de base cobre diseñada para el brasaje capilar de metales ferrosos y no ferrosos. La acción capilar de la aleación fundida llena las uniones de holgura estrecha produciendo uniones de alta resistencia sin la necesidad de aplicación de material de relleno convencional con soplete. Presentaciones: cubos de 1/2; granular 20-40 mallas y granular 40-80 mallas para adaptarse a diferentes métodos de aplicación y holguras de unión.

Available Forms

Cubos de 1/2, Granular 20-40 Mallas, Granular 40-80 Mallas

Product Code

4505

Technical Info

Thermal Properties

Melting Point (Solidus)1.598°F (870°C)
Melting Point (Liquidus)1.652°F (900°C)

Physical Properties

Density (imperial)0.288 lbs/in³
Density (metric)7.96 g/cm³
Primary ElementsCu · Zn · Pb
Lead FreeNo — contains lead
Key Features
Acción Capilar de BrasajeBase CobreMúltiples Grados GranularesUniones de Alta Resistencia

Nominal Composition

  • Proprietary

Frequently Asked Questions

Common technical inquiries regarding HOLTITE
Para el brasaje capilar con Holtite; la holgura de unión recomendada es de 0,05-0,25 mm (0,002-0,010 pulgadas) para garantizar que la acción capilar llene completamente el espacio entre las superficies a unir. Holguras demasiado pequeñas (menos de 0,025 mm) pueden restringir el flujo de la aleación fundida e impedir el llenado completo de la unión. Holguras demasiado grandes (más de 0,5 mm) reducen la acción capilar y pueden resultar en uniones porosas con menor resistencia. Para aplicaciones con uniones largas (más de 25 mm de longitud de traslape); la holgura debe estar en el extremo inferior del rango recomendado (0,05-0,10 mm) para garantizar que la acción capilar alcance toda la longitud de la unión antes de que el material solidifique. La preparación de la superficie (limpieza; desengrase y aplicación de fundente apropiado) es crítica para el llenado capilar uniforme independientemente de la holgura utilizada.
El Holtite es compatible con una amplia gama de metales base incluyendo: acero al carbono y acero de baja aleación donde la aleación de base cobre proporciona una unión de alta resistencia y buena resistencia a la corrosión en la zona de unión; acero inoxidable (con fundente apropiado y temperatura de brasaje adecuada para superar la capa de óxido de cromo); hierro fundido y hierro maleable para reparaciones y uniones en componentes de fundición; cobre y aleaciones de cobre como latón y bronce donde la similitud de composición garantiza buena adhesión metalúrgica; y metales no ferrosos como níquel y aleaciones de níquel donde el cobre tiene buena compatibilidad metalúrgica. Para metales con capas de óxido estables como el aluminio y el titanio; el Holtite no es compatible sin tratamientos especiales y se requieren aleaciones de brasaje diseñadas específicamente para estos materiales.
Los grados granulares 20-40 mallas y 40-80 mallas del Holtite difieren principalmente en el tamaño de partícula y la velocidad de fusión; lo que determina su adecuación para diferentes aplicaciones. El grado 20-40 mallas (aproximadamente 0,42-0,84 mm de tamaño de partícula) se utiliza para uniones de mayor holgura o cuando se requiere depositar una cantidad mayor de material de brasaje en la zona de unión antes de la fusión; es adecuado para aplicaciones de brasaje en horno donde el material de relleno se pre-coloca en la unión antes del calentamiento. El grado 40-80 mallas (aproximadamente 0,18-0,42 mm) tiene mayor área superficial y funde más rápido; siendo más adecuado para brasaje de uniones de menor holgura donde se requiere distribución más uniforme del material de relleno y para brasaje por inducción donde tiempos de calentamiento cortos requieren una fusión rápida del material de relleno.

Request a Quote

Complete our Quote form, and we'll respond with options for you!