Product Code: 2505

BEND Metal; Aleación Fusible de Bajo Punto de Fusión 158°F; 70°C

Composición Eutéctica Doblado de Tubos Crecimiento Post-Solidificación Reciclable
Aleación fusible eutéctica; 50% Bi / 26,7% Pb / 13,3% Sn / 10% Cd. Punto de fusión 158°F (70°C). Utilizada para doblado de tubos; crecimiento post-solidificación y soportes temporales. Múltiples presentaciones.
Solidus
158°F (70°C)
Liquidus
158°F (70°C)
Density
0.339 lbs/in³ (9.4 g/cm³)
Primary Elements
Bi · Pb · Sn · Cd
Nominal Composition
10% Cd, 13.3% Sn, 26.7% Pb, 50% Bi
Custom request

Can't find the right composition?

Product Overview

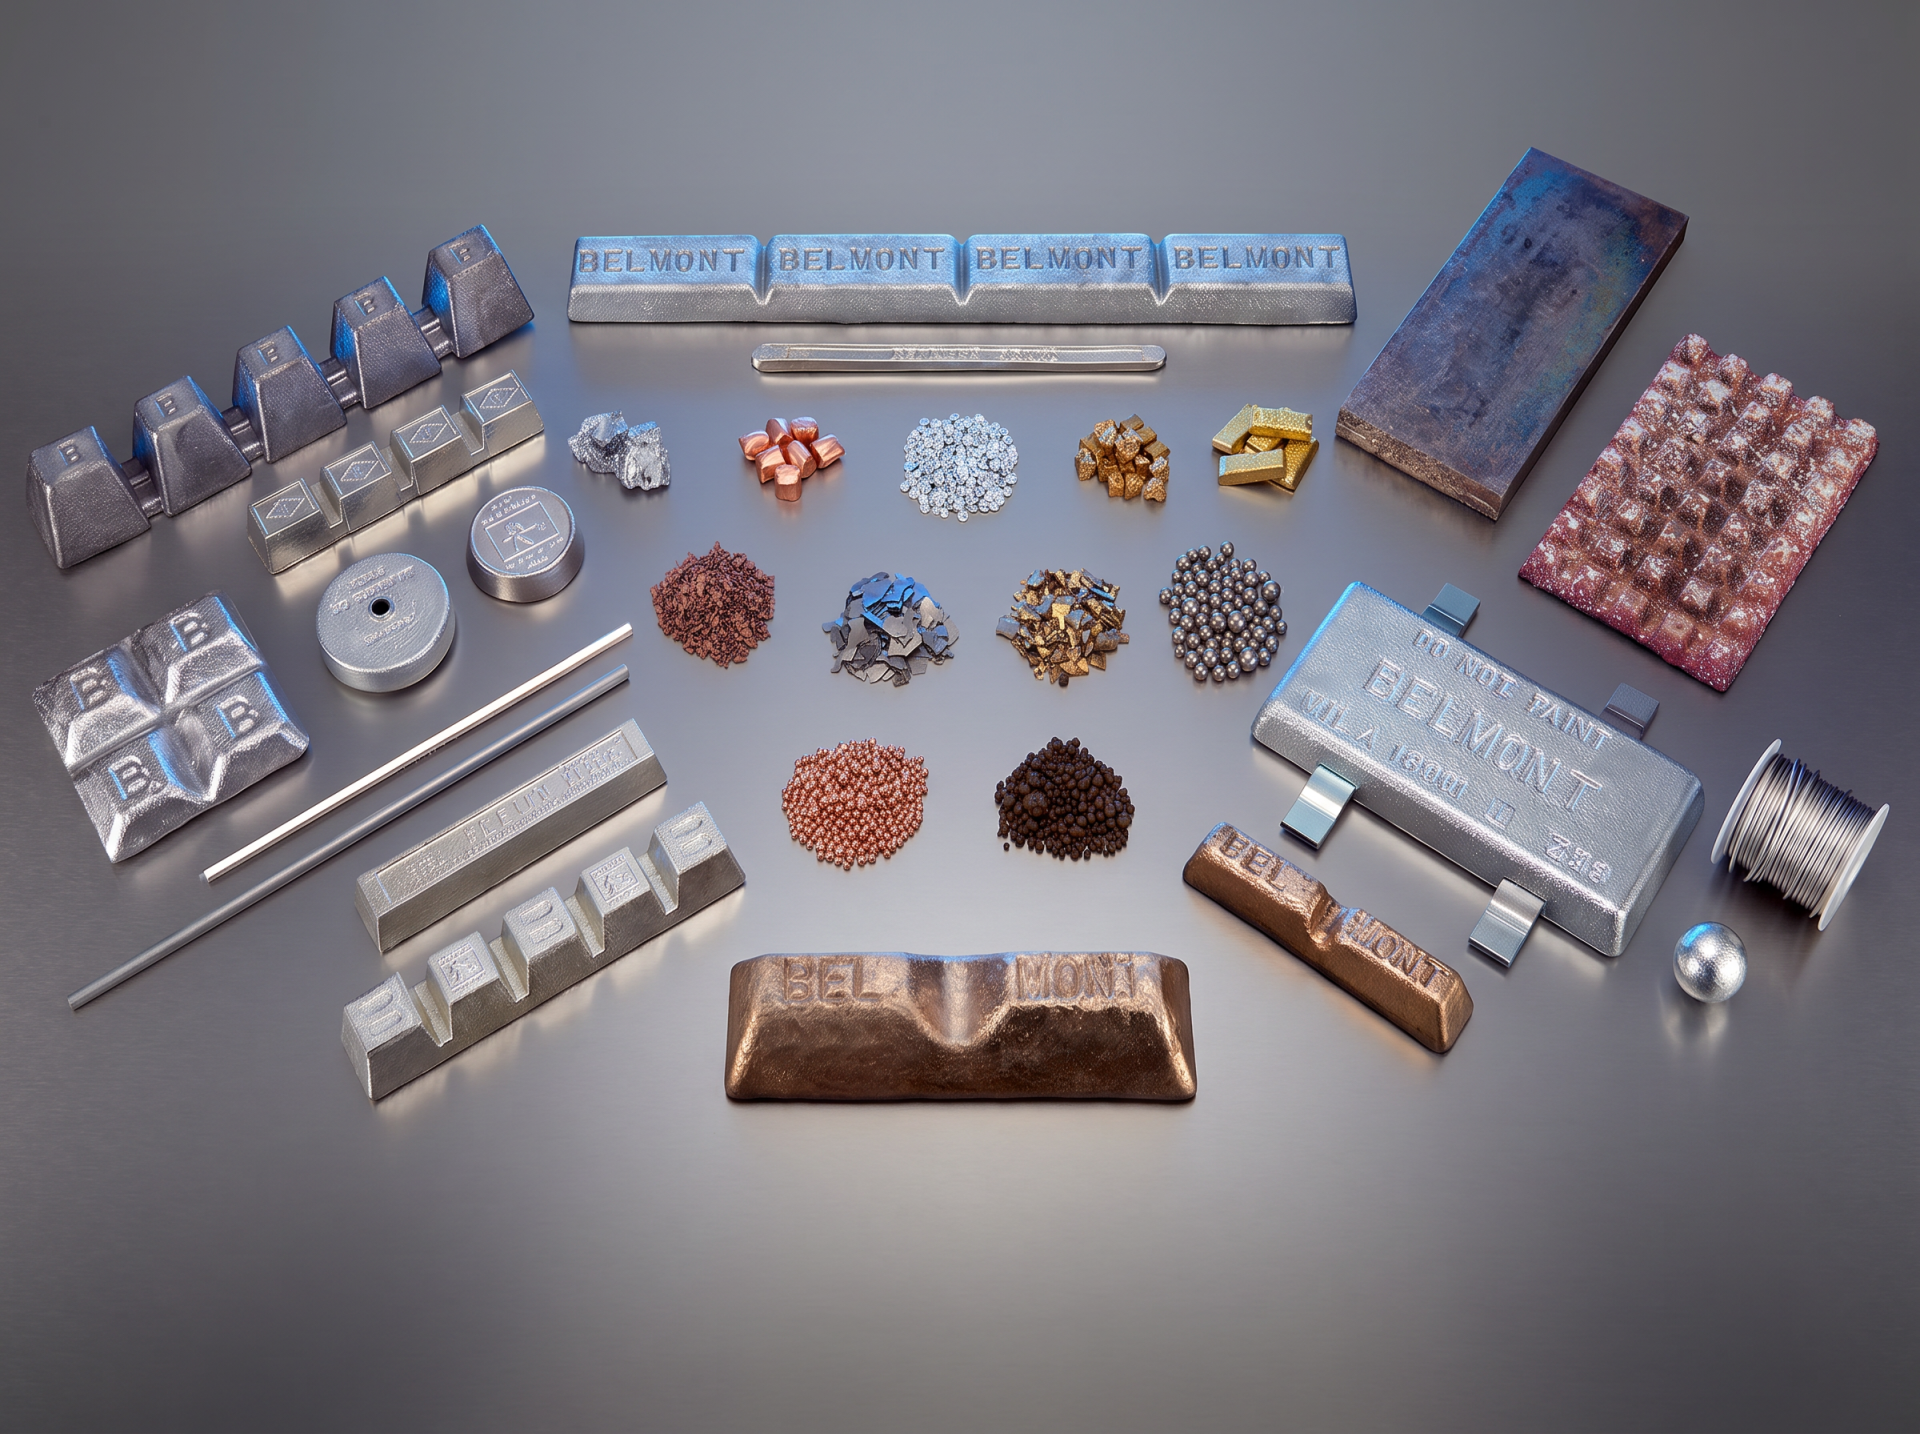
El BEND Metal es una aleación fusible eutéctica de cuatro componentes con punto de fusión de 158°F (70°C); especialmente diseñada para operaciones de doblado de tubos de metal. Al llenar el tubo con esta aleación fundida y dejar que solidifique; el tubo puede doblarse sin aplastamiento ni arrugado ya que la aleación sólida proporciona soporte interior. Después del doblado; el tubo se calienta en agua caliente para fundir la aleación y retirarla. Presentaciones: tortas; barras de tapa; granalla de 1/8 y menor; alambre de 0,05 y 1/8 de diámetro.

Available Forms

Tortas, Barras de Tapa, Granalla de 1/8 y Menor, Alambre de 0,05 y 1/8 de Diámetro

Product Code

2505

Technical Info

Thermal Properties

Melting Point (Solidus)158°F (70°C)
Melting Point (Liquidus)158°F (70°C)

Physical Properties

Density (imperial)0.339 lbs/in³
Density (metric)9.4 g/cm³
Primary ElementsBi · Pb · Sn · Cd
Lead FreeNo — contains lead
Key Features
Composición EutécticaDoblado de TubosCrecimiento Post-SolidificaciónReciclable

Nominal Composition

  • 50% Bi
  • 26.7% Pb
  • 13.3% Sn
  • 10% Cd

Frequently Asked Questions

Common technical inquiries regarding BEND Metal; Aleación Fusible de Bajo Punto de Fusión 158°F; 70°C
El BEND Metal es adecuado para el doblado de tubos en un amplio rango de diámetros; desde tubos de diámetro pequeño (aproximadamente 6 mm) hasta tubos de diámetro grande (100 mm o más); aunque la práctica más común es en tubos de 12-50 mm de diámetro donde el riesgo de aplastamiento durante el doblado es mayor y el soporte interior es más valioso. Para tubos muy pequeños (menos de 6 mm); la tensión superficial de la aleación fundida puede dificultar el llenado completo. Para tubos muy grandes (más de 100 mm); el volumen y el peso de la aleación necesaria aumentan significativamente; haciendo el proceso menos económico. El espesor de pared del tubo también influye: tubos de pared delgada (relación diámetro/espesor superior a 15) se benefician más del soporte interior.
El procedimiento estándar para rellenar un tubo con BEND Metal incluye: sellar un extremo del tubo con un tapón provisional o sujetando con pinzas; fundir la aleación a 80-90°C en un crisol limpio; verter la aleación fundida por el extremo abierto del tubo manteniendo el tubo vertical; golpear suavemente el tubo para liberar burbujas de aire atrapadas; dejar enfriar a temperatura ambiente hasta solidificación completa. Para el doblado; el tubo relleno se dobla en la herramienta de doblado estándar a velocidad normal. Para retirar la aleación; el tubo doblado se sumerge en agua caliente a 80-90°C o se calienta con vapor; la aleación se funde y fluye por el extremo abierto hacia un recipiente de recuperación. El tubo se enjuaga con agua caliente adicional para limpiar los residuos de aleación.
El BEND Metal se especifica para el doblado de tubos de metales que requieren soporte interior para mantener la sección transversal circular durante el doblado. Los metales de tubo más comunes incluyen: cobre (para sistemas de refrigeración; fontanería y sistemas hidráulicos); acero inoxidable (para aplicaciones alimentarias; farmacéuticas y médicas donde la geometría interior limpia es crítica); aluminio (para sistemas de aire acondicionado y aplicaciones aeroespaciales de bajo peso); latón (para instrumentos musicales; fontanería decorativa y aplicaciones de precisión); y titanio (para aplicaciones aeroespaciales y médicas de alto rendimiento). En todos estos casos; el BEND Metal permite radios de curvatura más estrechos que los que serían posibles sin soporte interior; manteniendo la sección transversal circular necesaria para el flujo de fluido y la estética del componente.

Request a Quote

Complete our Quote form, and we'll respond with options for you!