Product Code: 7955

Aleación de 5% Fósforo Estaño

Lead-freeSupresor de Escoria Antioxidante para Baño de Estaño Tratamiento de Baño de Soldadura Reduce el Agotamiento del Metal
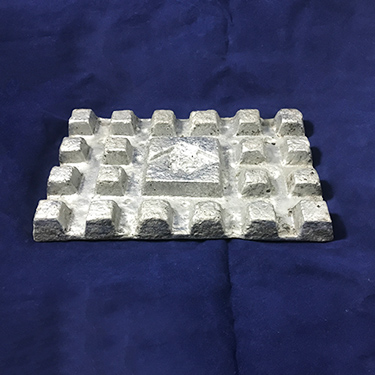
Aleación madre de fósforo estaño (95% Sn; 5% P) para suprimir la formación de escoria en baños de estaño y soldadura estándar. Antioxidante para baños de estaño. Múltiples presentaciones de waffle.
Solidus
1,317°F (714°C)
Liquidus
1,542°F (839°C)
Density
0.28 lbs/in³ (7.75 g/cm³)
Primary Elements
Sn · P
Nominal Composition
5% P, 95% Sn
Custom request

Can't find the right composition?

Product Overview

La Aleación de 5% Fósforo Estaño es una aleación madre de fósforo en base estaño utilizada como antioxidante y supresor de escoria en baños de estaño fundido y baños de soldadura de ola de estaño. El fósforo en concentraciones traza (5-50 ppm en el baño) reduce la oxidación superficial del estaño fundido; disminuyendo la formación de escoria metálica que es un subproducto costoso y problemático en las operaciones de galvanización por inmersión en caliente y soldadura de ola. Presentaciones: waffle para adiciones convenientes de producción.

Available Forms

Waffle

Product Code

7955

Technical Info

Thermal Properties

Melting Point (Solidus)1.317°F (714°C)
Melting Point (Liquidus)1.542°F (839°C)

Physical Properties

Density (imperial)0.28 lbs/in³
Density (metric)7.75 g/cm³
Primary ElementsSn · P
Lead FreeYes
Key Features
Supresor de EscoriaAntioxidante para Baño de EstañoTratamiento de Baño de SoldaduraReduce el Agotamiento del Metal
Solubility Note

Se disuelve fácilmente en baños de estaño fundido y soldadura a temperaturas estándar de operación.

Nominal Composition

  • 95% Sn
  • 5% P

Frequently Asked Questions

Common technical inquiries regarding Aleación de 5% Fósforo Estaño
Para mantener la escoria al mínimo en un baño de soldadura de ola; la tasa de adición del 5% Fósforo Estaño se calcula para mantener el fósforo en el baño en el rango de 10-30 ppm. Este rango proporciona supresión efectiva de la escoria sin exceder los niveles de fósforo que pueden afectar las propiedades de las uniones soldadas. Para un baño de soldadura de ola de 100 kg de capacidad; la adición inicial para alcanzar 20 ppm de P es de 0,4 g de fósforo puro; equivalente a 8 g de la aleación madre al 5% de P. Las adiciones de mantenimiento son necesarias porque el fósforo se consume gradualmente por oxidación durante la operación; normalmente se añaden 2-5 g de la aleación madre al 5% (0,1-0,25 g de P) cada 4-8 horas de operación dependiendo de la intensidad de la agitación y el área de exposición al aire del baño. El análisis periódico del baño permite ajustar las tasas de mantenimiento.
El fósforo suprime la formación de escoria en los baños de estaño fundido mediante un mecanismo de inhibición de la oxidación superficial. El estaño fundido expuesto al aire se oxida en la superficie formando SnO y SnO2 que tienen mayor densidad que el estaño líquido y se incorporan en la escoria superficial. El fósforo en concentraciones traza se segrega preferentemente a la interfaz metal-aire donde forma una fina capa de óxido de fósforo (P2O5 o P4O10) que actúa como barrera protectora reduciendo el acceso del oxígeno del aire a la superficie del estaño. Esta acción barrera es análoga a la del cromo en el acero inoxidable pero opera a concentraciones mucho menores (partes por millón en lugar de porcentajes). El resultado práctico es una reducción del 50-80% en la tasa de formación de escoria en baños de soldadura; lo que reduce el consumo de estaño y los costos operativos de manera significativa.
Sí; existe riesgo de exceder los límites de fósforo en las juntas soldadas si se utiliza una tasa de adición excesiva de 5% Fósforo Estaño. Los estándares de soldadura electrónica como J-STD-006 limitan el contenido de fósforo en las aleaciones de soldadura de estaño a un máximo de 0,02% (200 ppm) ya que el exceso de fósforo puede causar: uniones soldadas quebradizas con reducción de la ductilidad y la resistencia al impacto térmico; inhibición del flujo de soldadura en concentraciones elevadas; y posible reducción de la conductividad eléctrica de la unión. Para prevenir la sobreaddición; se recomienda: utilizar las tasas de adición mínimas efectivas; analizar regularmente el contenido de fósforo del baño con un método analítico validado (espectrometría de masas de plasma inductivamente acoplado o espectrometría de absorción atómica); y llevar un registro de todas las adiciones para calcular el balance de fósforo del baño.

Request a Quote

Complete our Quote form, and we'll respond with options for you!