Product Code: 2405

Metal CAST; Aleación Fusible de Bajo Punto de Fusión 281-338°F; 138-170°C

Lead-freeSustituto de Patrones de Cera en Fundición de Inversión Menor Densidad en el Rango de Bajo Punto de Fusión Colada de Prueba Reciclable
Aleación no eutéctica de bismuto-estaño (40% Bi; 60% Sn) con rango de fusión 281-338°F (138-170°C). Para colada de patrones perdidos como sustituto de la cera; colada de prueba y colada de detalles finos. Tortas y barras.
Solidus
281°F (138°C)
Liquidus
338°F (170°C)
Density
0.3 lbs/in³ (8.4 g/cm³)
Primary Elements
Bi · Sn
Nominal Composition
40% Bi, 60% Sn
Custom request

Can't find the right composition?

Product Overview

El Metal CAST es una aleación no eutéctica de bismuto y estaño con composición de 40% Bi y 60% Sn y rango de fusión de 281-338°F (138-170°C). La ausencia de plomo y cadmio lo hace más adecuado para aplicaciones donde las restricciones ambientales sobre estos metales son una consideración. Su densidad es la más baja de las aleaciones de bajo punto de fusión en este rango de temperatura. Se utiliza principalmente como sustituto de patrones de cera en fundición en molde de inversión; colada de prueba para verificar la calidad del molde antes de la colada de producción; y colada de detalles finos donde la baja temperatura del proceso protege los materiales del molde. Presentaciones: tortas y lingotes.

Available Forms

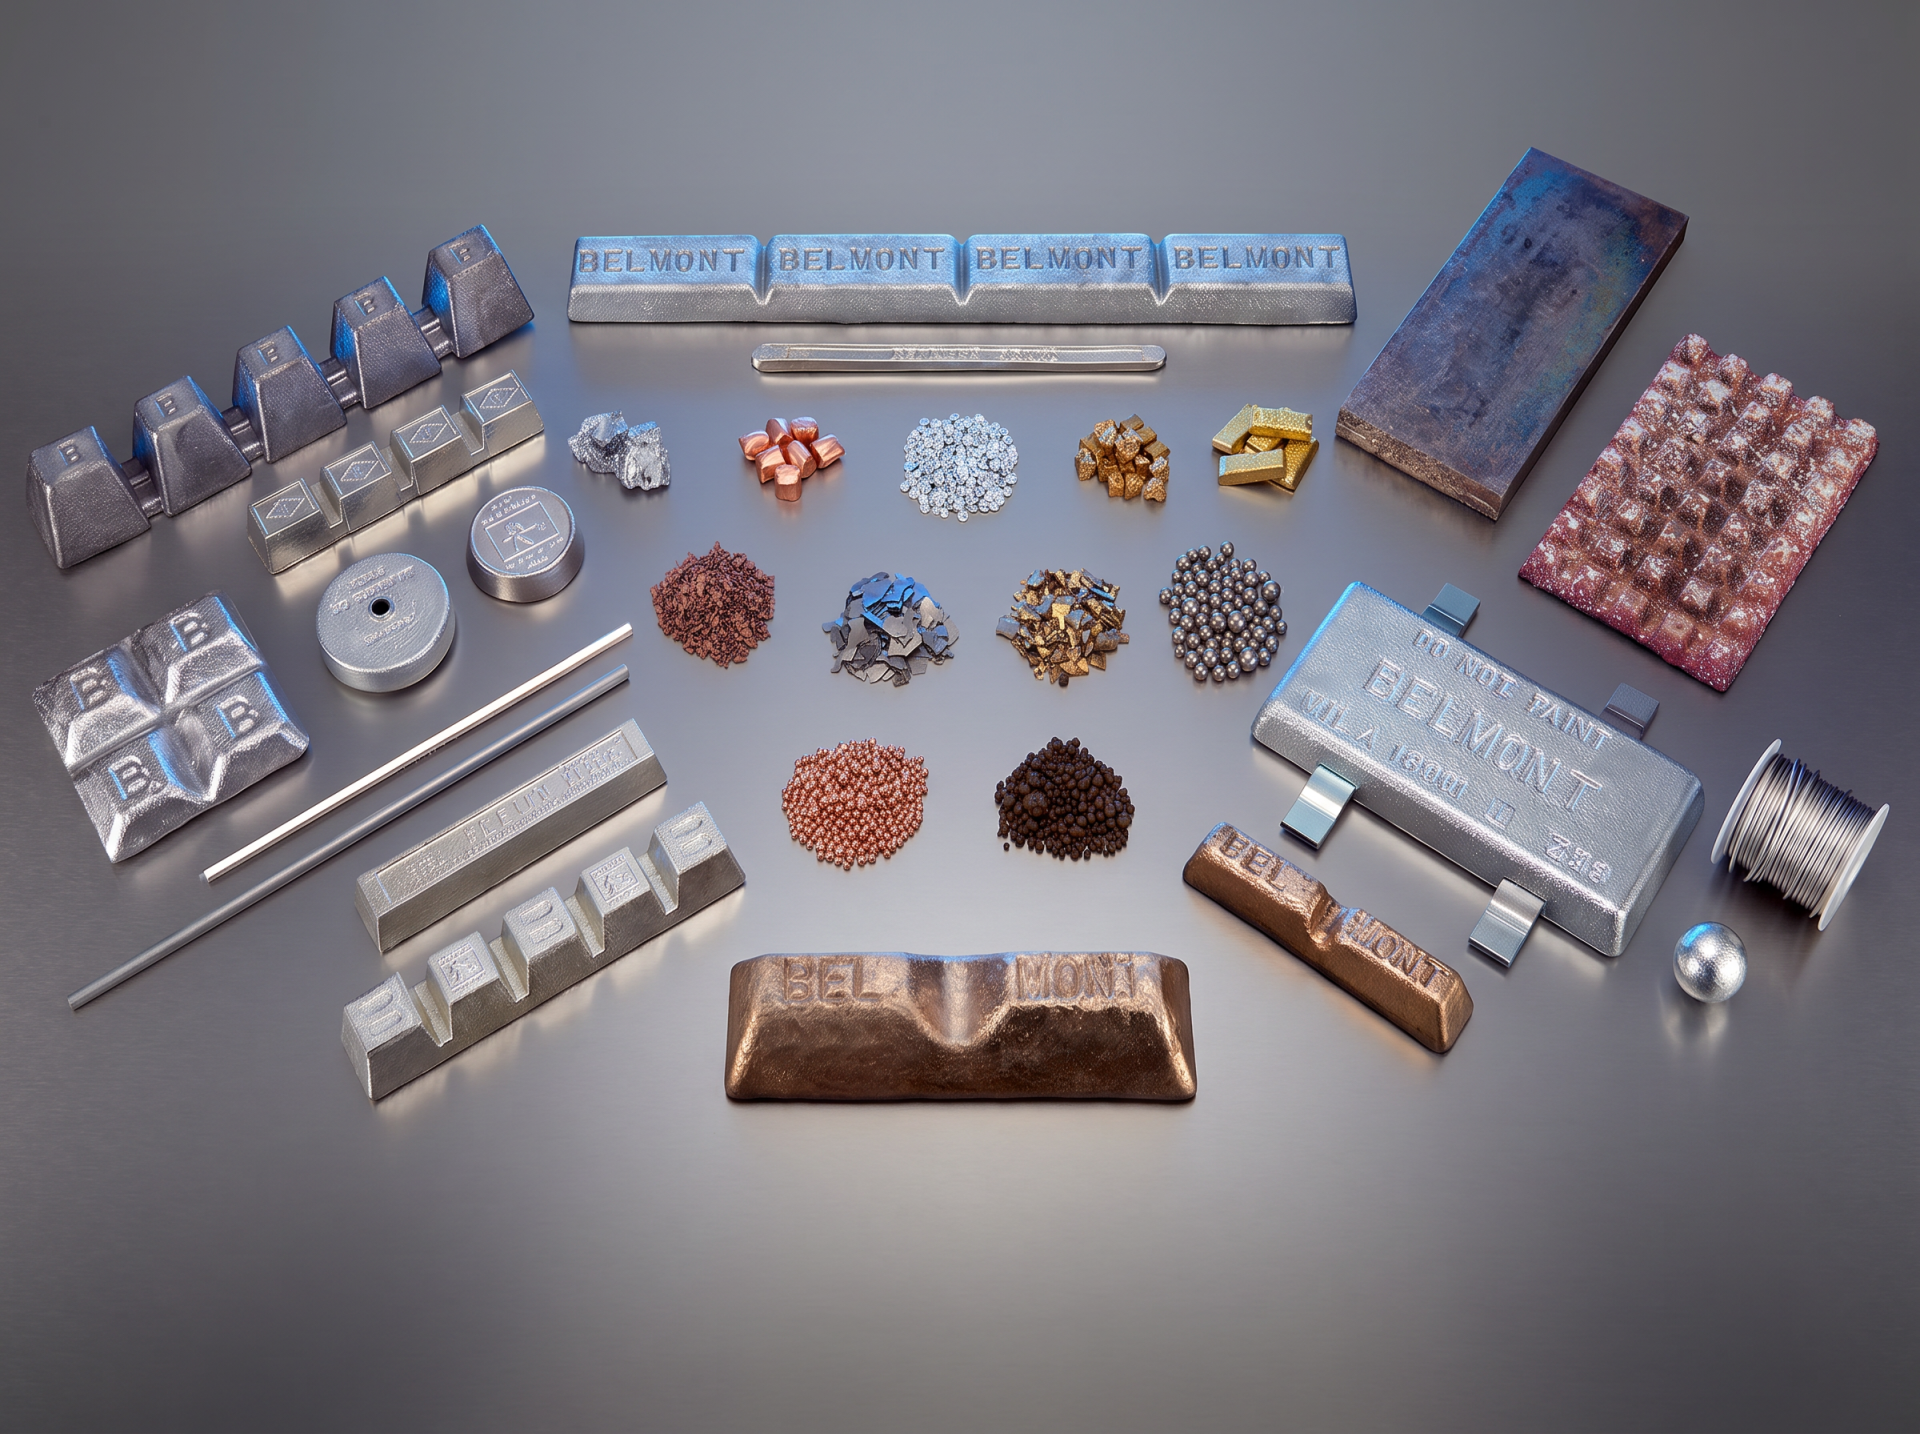
Tortas, Lingote

Product Code

2405

Technical Info

Thermal Properties

Melting Point (Solidus)281°F (138°C)
Melting Point (Liquidus)338°F (170°C)

Physical Properties

Density (imperial)0.3 lbs/in³
Density (metric)8.4 g/cm³
Primary ElementsBi · Sn
Lead FreeYes
Key Features
Sustituto de Patrones de Cera en Fundición de InversiónMenor Densidad en el Rango de Bajo Punto de FusiónColada de PruebaReciclable

Nominal Composition

  • 60% Sn
  • 40% Bi

Frequently Asked Questions

Common technical inquiries regarding Metal CAST; Aleación Fusible de Bajo Punto de Fusión 281-338°F; 138-170°C
El Metal CAST sustituye a los patrones de cera en la fundición en molde de inversión mediante el proceso de fundición de patrón perdido a baja temperatura. En lugar de fabricar el patrón en cera (punto de fusión de la cera típica: 60-80°C); el patrón se funde en Metal CAST (solidus 138°C; liquidus 170°C). El molde de inversión (en yeso; cerámica o arena de aglutinante) se construye alrededor del patrón de Metal CAST de la misma manera que para los patrones de cera. Para retirar el patrón y crear la cavidad del molde; el molde con el patrón se calienta a más de 180°C; el Metal CAST se funde y fluye fuera del molde. La ventaja sobre la cera es que el Metal CAST puede reciclarse completamente sin degradación; mientras que la cera de fundición en molde de inversión generalmente se contamina y no se puede reutilizar fácilmente. También es adecuado para patrones de detalles muy finos que son difíciles de modelar en cera.
El rango de fusión no eutéctico del Metal CAST (281-338°F; solidus-liquidus de 57°F de diferencia) tiene ventajas específicas para aplicaciones de colada de prueba. En la colada de prueba; se busca verificar que el molde llena correctamente antes de realizar la colada de producción con el metal definitivo (que puede ser mucho más caro). El rango de fusión del Metal CAST significa que durante la solidificación en el molde; la aleación pasa por una zona pastosa (semi-sólida) que fluye con viscosidad similar a muchos metales de producción fundidos cerca de su temperatura de colada. Esta similitud de comportamiento reológico hace que la colada de prueba con Metal CAST proporcione información más representativa del llenado del molde que una aleación eutéctica que solidifica abruptamente. Si el Metal CAST llena completamente el molde de prueba; existe alta probabilidad de que el metal de producción también lo haga. El Metal CAST se retira del molde de prueba fundiendo y el molde queda listo para la colada de producción.
Los materiales de molde compatibles con el Metal CAST para colada de prueba y patrones perdidos incluyen: yeso (plaster of Paris) que es el material más común; tolera bien la temperatura de colada del Metal CAST (180-200°C) sin degradación significativa y puede ser calentado para la extracción del patrón. Los moldes de silicona de temperatura moderada (silicona RTV de grado de molde) son compatibles si su temperatura máxima de servicio supera los 180°C; verificar con el fabricante. Los moldes de arena con aglutinante de resina fenólica o furánica toleran bien las temperaturas del Metal CAST. Los moldes de cerámica de fundición en molde de inversión (shell) son completamente compatibles y es el uso más sofisticado del Metal CAST como sustituto del patrón de cera. Los moldes de aluminio y otros metales ligeros son compatibles para colada de prueba ya que el Metal CAST no reacciona metalúrgicamente con el aluminio a sus temperaturas de procesamiento.

Request a Quote

Complete our Quote form, and we'll respond with options for you!