Lead-freeGrado VirgenAleación Madre para Adiciones de NíquelGrado para Aleaciones MarinasGranalla Pulida
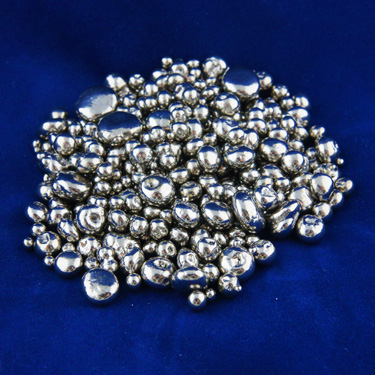
Aleación madre de cobre níquel de grado virgen (50% Cu; 50% Ni) para adiciones de níquel en aleaciones marinas y de joyería. Disponible en granalla pulida de malla 2-14.
La Aleación Madre Grado Virgen 50/50 Cobre Níquel es una aleación madre de cobre-níquel de alta pureza elaborada con materiales vírgenes para introducir níquel de manera controlada en fusiones de cobre y aleaciones de cobre. La composición 50/50 proporciona una concentración de trabajo conveniente para adiciones de níquel de tamaño mediano. El grado virgen garantiza la ausencia de contaminantes de materiales reciclados. La presentación en granalla pulida de malla 2-14 proporciona alta área superficial para disolución rápida y superficie limpia.
Available Forms
Granalla Pulida de Malla 2-14
Product Code
45027
Technical Info
Thermal Properties
Melting Point (Solidus)2.210°F (1.210°C)
Melting Point (Liquidus)2.336°F (1.280°C)
Physical Properties
Density (imperial)0.322 lbs/in³
Density (metric)8.92 g/cm³
Primary ElementsCu; Ni
Lead FreeYes
Key Features
Grado VirgenAleación Madre para Adiciones de NíquelGrado para Aleaciones MarinasGranalla Pulida
Solubility Note
Se disuelve fácilmente en cobre fundido y fusiones de aleaciones de cobre a temperaturas de fundición estándar.
Nominal Composition
50% Cu
50% Ni
Frequently Asked Questions
Common technical inquiries regarding Grado Virgen 50/50 Cobre Níquel
El níquel se añade a las aleaciones de cobre para aplicaciones marinas principalmente porque mejora dramáticamente la resistencia a la corrosión en agua de mar. El níquel en concentraciones de 10-30% produce una capa de óxido mixta de cobre-níquel en la superficie de la aleación que es mucho más estable y adherente en el entorno marino que la capa de óxido de cobre sola. Esta capa protectora resiste mejor el ataque del cloruro; las incrustaciones biológicas (biofouling) y la erosión-corrosión bajo flujo de agua de mar de alta velocidad. Adicionalmente; el níquel mejora la resistencia al agrietamiento por corrosión bajo tensión en entornos marinos que pueden contener trazas de amoníaco o aminas. Para las aleaciones cuproniqueladas C96200 (90/10) y C96400 (70/30); el níquel es el elemento de aleación principal que proporciona estas propiedades de resistencia a la corrosión marina de clase mundial que hacen que estas aleaciones sean el material estándar para tuberías y condensadores de agua de mar.
La aleación madre 50/50 CuNi virgen ofrece varias ventajas sobre el níquel metálico puro para hacer adiciones de níquel a fusiones de cobre. El níquel puro tiene un punto de fusión de 1.455°C; significativamente por encima de las temperaturas de procesamiento del cobre (1.100-1.200°C); lo que significa que el níquel puro no se fundiría y se disolvería muy lentamente en la fusión de cobre por difusión sólido-líquido. La aleación madre 50/50 tiene un punto de liquidus significativamente más bajo gracias al efecto del cobre en deprimirlo; permitiendo una disolución más rápida y completa a temperaturas de proceso normales. La granalla pulida de malla 2-14 maximiza el área superficial disponible para la disolución; acelerando adicionalmente la incorporación del níquel. El grado virgen garantiza la pureza necesaria para aplicaciones de alta especificación donde la contaminación cruzada de materiales reciclados sería inaceptable.
Para formular una aleación cuproniquelada 90/10 (C96200) desde cobre puro usando la granalla 50/50 CuNi; se sigue el siguiente procedimiento. Para 100 kg de aleación C96200 con 10% de Ni y 0;4% de Fe (el hierro se añade por separado): se necesitan 10 kg de níquel puro; equivalentes a 20 kg de la aleación madre 50/50. Las 20 kg de granalla 50/50 CuNi se añaden a 80 kg de cobre virgen en el horno de inducción. El hierro se añade por separado como ferro cobre al 30% (aproximadamente 1;33 kg de aleación madre de ferro cobre). La temperatura de fusión debe mantenerse a mínimo 1.200°C para garantizar la disolución completa de la granalla de CuNi. Se toma muestra para análisis después de 20 minutos de agitación y se verifica que la composición cumple la especificación ASTM B369 para C96200 antes de la colada. Para optimizar el proceso; se añade el manganese según la especificación y se desgasifica con argón antes de la colada.
Request a Quote
Complete our Quote form, and we'll respond with options for you!