ASTM B-23 Grade 3Grado de Alta Carga y Resistencia al ImpactoEl Grado de Base Estaño más DuroResistente a las Cargas de ChoquePresentación de Lingote Estándar
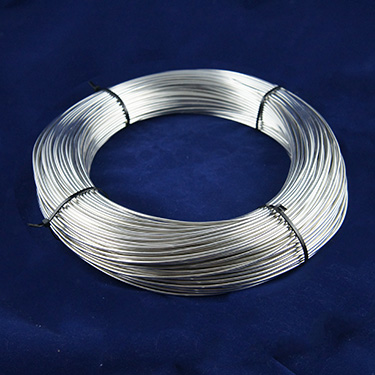
Babbitt de base estaño resistente (84% Sn; 8% Sb; 8% Cu) según ASTM B-23 Grado 3 para cojinetes de alta carga. El grado de base estaño más duro. Disponible en lingote; alambre de 1/4 y 1/8.
El Babbitt Resistente ASTM B-23 Grado 3 es la aleación de cojinete de base estaño más dura de la familia ASTM B-23; con 84% de estaño; 8% de antimonio y 8% de cobre. El alto contenido de cobre (el mayor de todos los Grados ASTM B-23 de base estaño) proporciona la mayor dureza y resistencia a la compresión; haciéndolo adecuado para cojinetes de alta carga de impacto y baja a media velocidad. Se utiliza en cojinetes de molinos de laminación; prensas de gran tonelaje; martinetes y otros equipos con cargas de impacto elevadas. Disponible en lingote de 5-6 lbs; alambre sólido de 1/4 y alambre de 1/8 de diámetro.
Available Forms
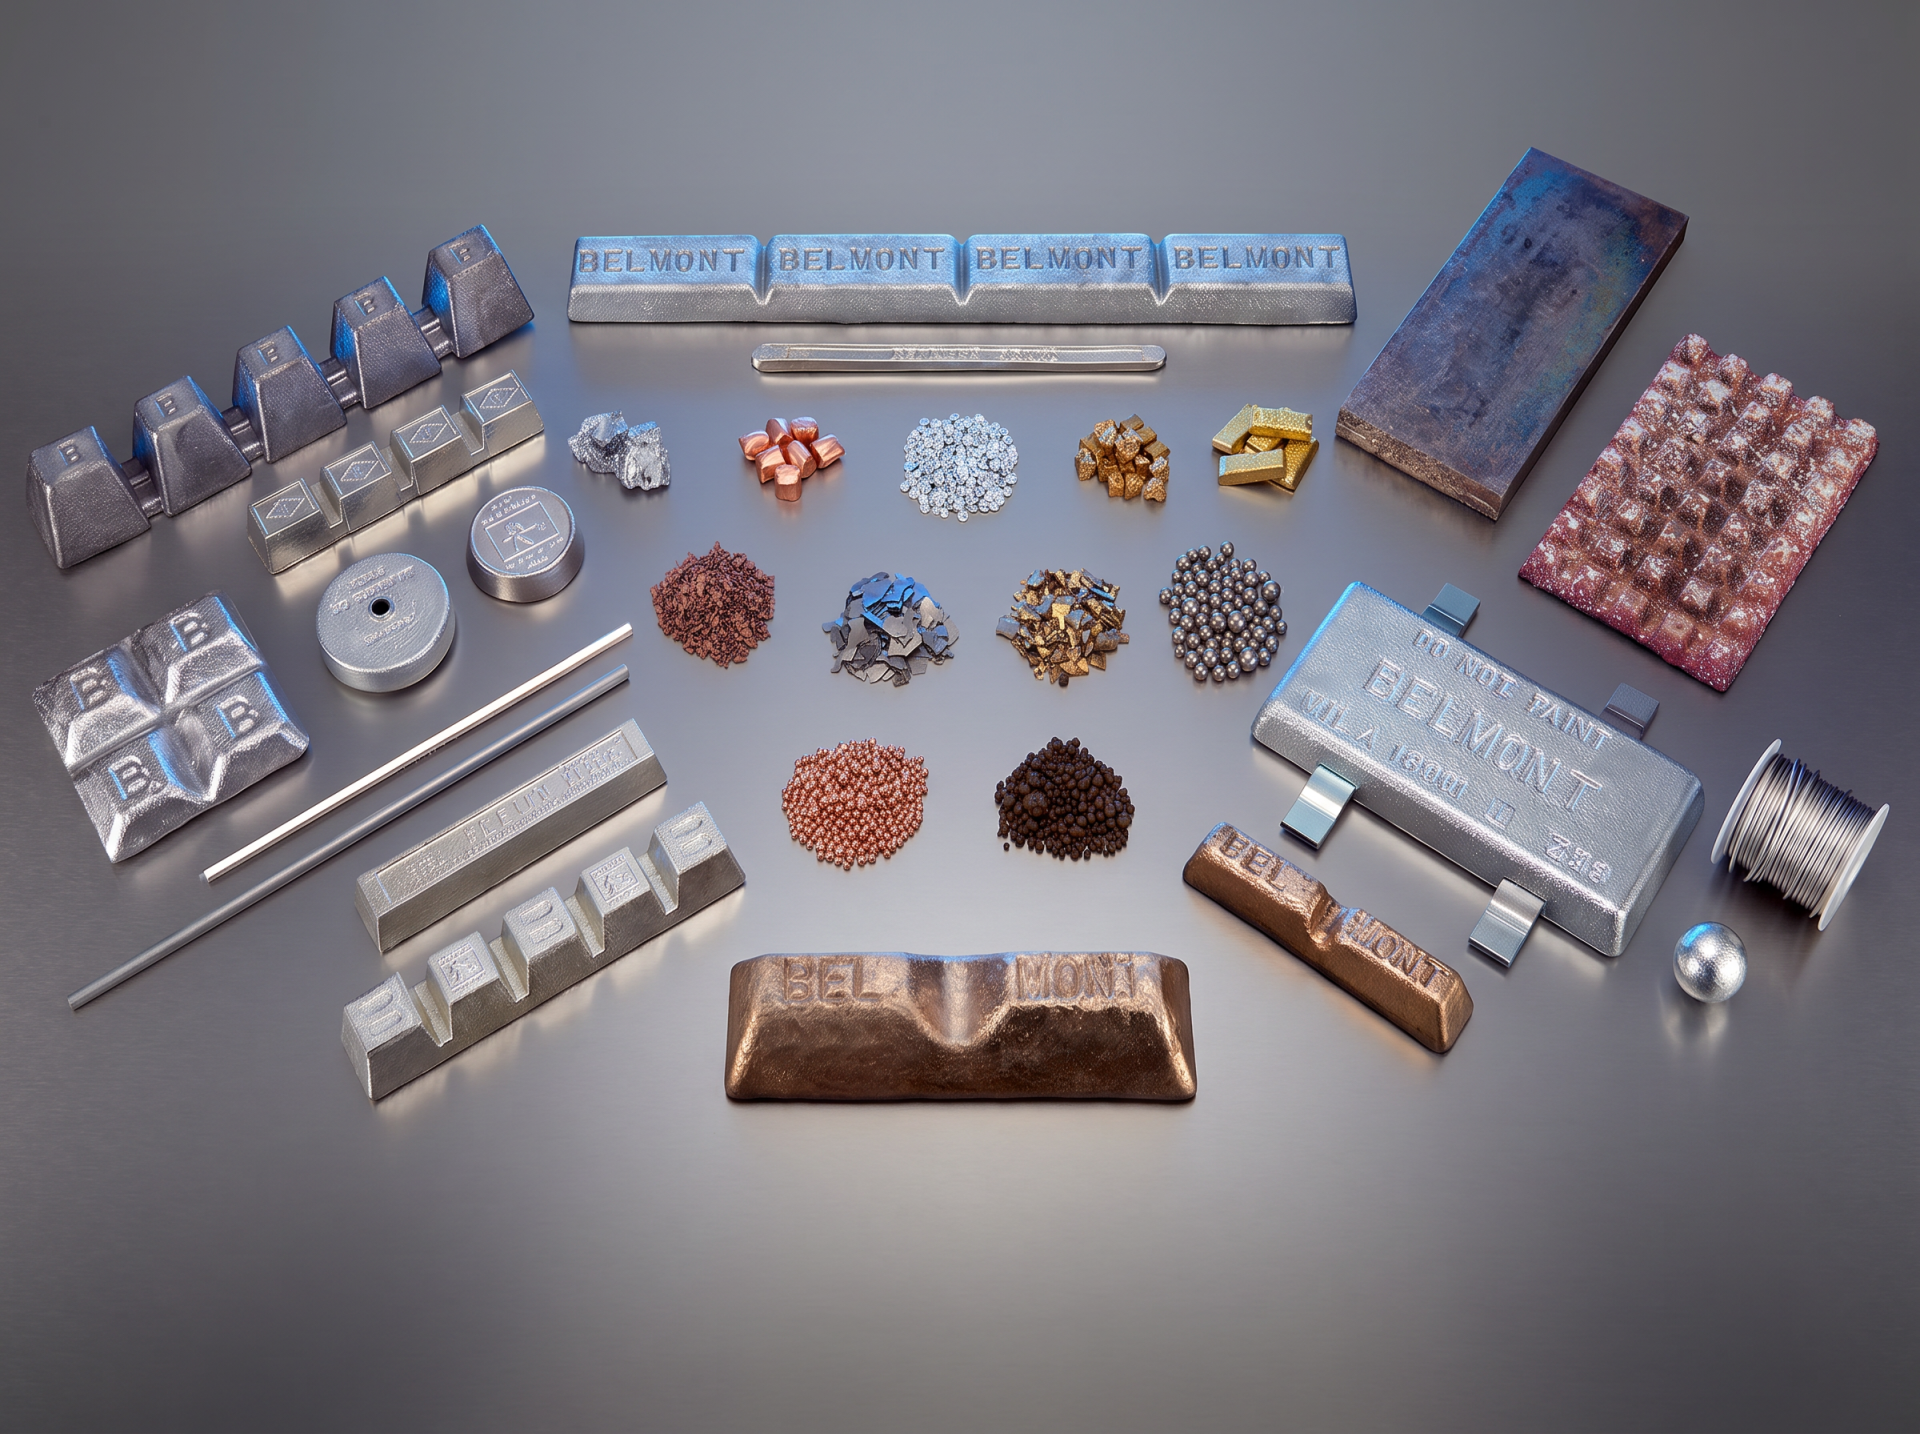
Alambre de 1/8 de Diámetro, Lingote 5-6, Lingote 5-6; Alambre Sólido de 1/4 de Diámetro; Alambre de 1/8 de Diámetro
Technical Info
Thermal Properties
Melting Point (Solidus)464°F (240°C)
Melting Point (Liquidus)792°F (422°C)
Physical Properties
Density (imperial)0.267 lbs/in³
Density (metric)7.4 g/cm³
Primary ElementsSn; Sb; Cu
SpecificationASTM B-23 Grade 3
Lead FreeNo — contains lead
Key Features
Grado de Alta Carga y Resistencia al ImpactoEl Grado de Base Estaño más DuroResistente a las Cargas de ChoquePresentación de Lingote Estándar
Nominal Composition
84% Sn
8% Cu
8% Sb
Frequently Asked Questions
Common technical inquiries regarding Babbitt Resistente ASTM B-23 Grado 3
El Grado 3 requiere la temperatura de colada más alta de los Grados estándar de base estaño (aproximadamente 400-470°C) debido a su mayor contenido de cobre (8%) que eleva significativamente la temperatura de liquidus de la aleación comparado con los Grados 1 y 2 de menor contenido de cobre. Los compuestos intermetálicos de cobre-estaño (Cu6Sn5 y Cu3Sn) que son la fuente de la mayor dureza del Grado 3 tienen temperaturas de fusión más altas que la matriz de estaño-antimonio. Para garantizar que todos los compuestos de cobre estén completamente disueltos en la fusión y se produzca una distribución uniforme al solidificar; la fusión debe alcanzar una temperatura suficientemente alta por encima del liquidus real de la aleación. Una temperatura de colada insuficiente puede resultar en la presencia de partículas gruesas de Cu6Sn5 no disueltas en la fusión que producen una microestructura inhomogénea y propiedades mecánicas inferiores al Grado 3 estándar.
El Grado 3 se especifica en preferencia a los Grados 1 y 2 cuando la aplicación involucra cargas de impacto elevadas; vibraciones severas o altas cargas estáticas a velocidades bajas o moderadas. Las condiciones de carga específicas que favorecen el Grado 3 incluyen: cargas de impacto repetitivas como las que experimentan los cojinetes de molinos de laminación durante la mordida del material; cargas de choque en cojinetes de martinetes y prensas de forja; presiones de cojinete elevadas (más de 200 bar) en compresores de pistón de alta presión; y condiciones de arranque frecuente con alta carga donde la película de aceite hidrodinámica no se ha establecido completamente y el babbitt debe soportar contacto metal-metal. La mayor dureza del Grado 3 (aproximadamente 30-35 HB) proporciona mejor resistencia a la deformación plástica bajo estas condiciones de carga severas en comparación con los Grados 1 (20-22 HB) y 2 (22-24 HB).
La aplicación del Grado 3 en alambre de 1/8 con soplete para reparaciones en campo requiere: preparar la superficie del cojinete limpiando el área dañada hasta exponer metal base limpio o babbitt sano mediante raspado o cepillado de alambre; aplicar fundente de estaño sobre el área a reparar; precalentar el área con la llama del soplete hasta que el fundente esté activo (aproximadamente 250°C para el respaldo de acero o fundición); mantener la llama con una zona de reducción suave apuntando al área de trabajo con la punta del cono de llama a aproximadamente 10-15 mm de la superficie; introducir el alambre de 1/8 en la llama justo detrás del punto más caliente para que se funda y fluya sobre la superficie precalentada; mover la llama y el alambre de forma coordinada para depositar el babbitt en capas delgadas uniformes; y dejar enfriar lentamente sin enfriamiento forzado para minimizar las tensiones residuales. El control de la temperatura es más difícil con soplete que en horno; requiriendo experiencia para evitar el sobrecalentamiento.
Request a Quote
Complete our Quote form, and we'll respond with options for you!