Lead-freePrevención de Soldadura en MoldeResistencia a las Grietas en CalienteAdición de Hierro en Alto VolumenGrado para Fundición a Presión
Aleación madre Al-Fe de alta concentración (70% Al; 30% Fe) para adiciones eficientes de hierro en fundición a presión de aluminio. Previene la soldadura en molde y mejora la resistencia a las grietas en caliente.
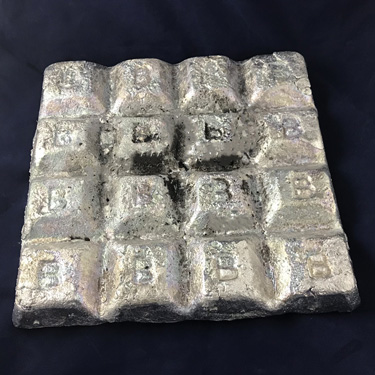
La Aleación Madre de 30% Ferro Aluminio es una aleación madre Al-Fe de alta concentración diseñada para adiciones eficientes de hierro a fusiones de aluminio de fundición a presión. El hierro en las aleaciones de fundición a presión previene la soldadura del aluminio a las superficies de acero del molde. La alta concentración del 30% de hierro permite adiciones de menor volumen en comparación con el grado del 10%; lo que es ventajoso en operaciones de alto volumen donde la eficiencia de la adición es importante. La presentación en waffle 16-20 facilita el pesaje y la adición a la fusión. Requiere temperaturas de fusión más altas que el grado del 10% para garantizar la disolución completa.
Available Forms
Waffle 16-20
Product Code
1702
Technical Info
Thermal Properties
Melting Point (Solidus)1.220°F (660°C)
Melting Point (Liquidus)2.060°F (1.127°C)
Physical Properties
Density (imperial)0.119 lbs/in³
Density (metric)3.3 g/cm³
Primary ElementsAl; Fe
Lead FreeYes
Key Features
Prevención de Soldadura en MoldeResistencia a las Grietas en CalienteAdición de Hierro en Alto VolumenGrado para Fundición a Presión
Solubility Note
Buena disolución en aluminio fundido a 1.375°F y superiores; la fusión debe estar a temperatura antes de la adición; agitar a fondo después.
Nominal Composition
30 Fe
70 Al
Frequently Asked Questions
Common technical inquiries regarding 30% Ferro Aluminio
La temperatura mínima de fusión requerida para la disolución confiable del 30% Ferro Aluminio es de aproximadamente 750°C (1.382°F); con 780-800°C como temperatura recomendada para garantizar una disolución completa en un tiempo razonable. La alta temperatura de liquidus de la aleación madre (1.125°C) significa que las piezas de waffle no se funden por sí solas a las temperaturas típicas de operación de fundición a presión de aluminio (660-700°C); sino que se disuelven gradualmente en la fusión de aluminio sobrecalentada. Por debajo de 720°C; la disolución es muy lenta e incompleta; lo que puede resultar en partículas de aleación madre no disueltas que contaminan las piezas fundidas. Se recomienda agitar la fusión después de la adición y esperar al menos 15 minutos antes de la colada.
La diferencia práctica entre los grados 30% y 10% en fundición a presión de producción es principalmente de eficiencia operativa. Para añadir 10 kg de hierro puro a una fusión de 1.000 kg de aluminio que requiere 1% de hierro adicional; se necesitan aproximadamente 33 kg del grado 30% frente a 100 kg del grado 10%. El menor volumen del grado 30% facilita el manejo; reduce el espacio de almacenamiento y simplifica la logística de la operación de fundición. Sin embargo; el grado 30% requiere temperaturas de fusión más altas y tiempos de disolución más largos; lo que puede ser un inconveniente en operaciones con ventanas de temperatura ajustadas. El grado 10% es más fácil de disolver pero requiere manejar y pesar mayores cantidades de material.
El nivel óptimo de hierro para una aleación específica de fundición a presión se determina equilibrando dos requisitos contrapuestos: suficiente hierro para prevenir la soldadura al molde y proporcionar resistencia a las grietas en caliente; pero no tanto que degrade significativamente las propiedades mecánicas. Para la A380; el rango óptimo es 0;7-1;1% de Fe. Este rango se establece mediante pruebas de producción que evalúan: la frecuencia de incidentes de soldadura al molde a diferentes niveles de hierro; las propiedades mecánicas (especialmente el alargamiento y la resistencia al impacto) en función del contenido de hierro; y la vida del molde en función del contenido de hierro. El punto óptimo varía según el tipo de aleación; el diseño del molde; la temperatura de colada y las condiciones de lubricación del molde.
Request a Quote
Complete our Quote form, and we'll respond with options for you!