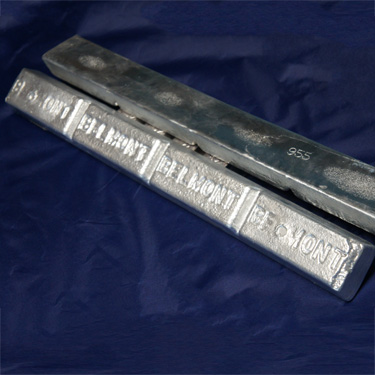
Acabado Brillante sin PulirSuperiores Resultados de Fundición CentrífugaAlta FluidezSuperficie de Alta Definición
Aleación de zinc-aluminio (85% Zn; 15% Al) para fundición centrífuga. Superior acabado brillante sin pulir; alta fluidez y excelentes resultados de fundición en moldes de goma. Lingote 4-16.
La Aleación Brillante de Zinc al 15% Grado Comercial con 85% de zinc y 15% de aluminio es una aleación de zinc para fundición centrífuga en moldes de goma que produce un acabado superficial brillante directamente de la colada sin necesidad de pulido adicional. El mayor contenido de aluminio (15%) comparado con el Zamak estándar (4% Al) produce una aleación de mayor fluidez y solidificación más rápida que reproduce los detalles más finos del molde con acabado brillante superior. Se usa en joyería; figuritas de colección y accesorios decorativos donde el acabado as-cast es el acabado de venta.
Available Forms
Lingote 4-16
Product Code
8853
Technical Info
Thermal Properties
Melting Point (Solidus)720°F (382°C)
Melting Point (Liquidus)860°F (460°C)
Physical Properties
Density (imperial)0.206 lbs/in³
Density (metric)5.7 g/cm³
Primary ElementsZn · Al
Lead FreeNo — contains lead
Key Features
Acabado Brillante sin PulirSuperiores Resultados de Fundición CentrífugaAlta FluidezSuperficie de Alta Definición
Nominal Composition
85% Zn
15% Al
Frequently Asked Questions
Common technical inquiries regarding Aleación Brillante de Zinc al 15% Grado Comercial
La Aleación Brillante de Zinc al 15% produce un acabado superficial más brillante que el Zamak estándar (4% Al) por la diferente microestructura de solidificación resultante del mayor contenido de aluminio. El 15% de aluminio en el zinc produce una aleación cerca del punto eutéctico del sistema Zn-Al (eutéctico a 22% Al y 381°C) que solidifica con una microestructura más fina y homogénea que el Zamak 3 estándar. Esta microestructura más fina se traduce en: menor rugosidad intrínseca de la superficie de la pieza fundida; ya que la micro-topografía superficial es proporcional al tamaño de los cristales que solidifican en contacto con el molde. La superficie más fina del 15% Al refleja la luz de manera más especular; produciendo el característico brillo plateado metálico. La alta fluidez de la aleación (favorecida por la composición cercana al eutéctico) garantiza que el metal llena completamente el molde antes de solidificar; produciendo réplicas perfectas de la superficie del molde de goma sin microsegregación superficial.
La Aleación Brillante de Zinc al 15% y el Zamak 3 difieren significativamente en propiedades mecánicas debido a su diferente composición y microestructura. El Zamak 3 (96% Zn; 4% Al; 0,04% Mg) tiene resistencia a la tracción de 283 MPa (41.000 psi); alargamiento del 10% y dureza Brinell de 82 HB; siendo una aleación de buena resistencia mecánica y ductilidad moderada. La Aleación Brillante de Zinc al 15%; con mayor contenido de aluminio y composición cercana al eutéctico; tiene mayor fragilidad que el Zamak 3; con menor alargamiento y menor tenacidad. Esto la hace menos adecuada para aplicaciones estructurales o de componentes sometidos a esfuerzos mecánicos significativos; siendo su aplicación principal la joyería y los artículos decorativos donde el aspecto superficial es el atributo principal y las cargas mecánicas son mínimas. El mayor contenido de aluminio del 15% también aumenta la dureza comparada con el Zamak 3; lo que puede ser una ventaja para la resistencia al rayado superficial de los artículos decorativos.
Los parámetros de temperatura de colada para la Aleación Brillante de Zinc al 15% en fundición centrífuga difieren del Zamak estándar por su mayor contenido de aluminio que modifica las características de fusión. El liquidus de la aleación 85/15 Zn-Al es de aproximadamente 450°C (comparado con los 387°C del Zamak 3) lo que requiere mayor temperatura de colada. La temperatura de la olla de fundición centrífuga para el 85/15 debe mantenerse en 500-550°F (260-288°C); espera; la temperatura correcta para una aleación con liquidus de 450°C (842°F) requiere una olla ajustada a aproximadamente 880-920°F (471-493°C). La mayor temperatura de colada comparada con el peltre y el Zamak 3 aumenta el desgaste de los moldes de goma; por lo que los moldes de silicona de alta temperatura son preferibles al caucho vulcanizado estándar para esta aleación. La temperatura del molde de silicona en el momento de la colada debe estar entre 80-120°C para garantizar el llenado completo con el acabado brillante característico de la aleación.
Request a Quote
Complete our Quote form, and we'll respond with options for you!